Главное за 30 секунд
- Критическая важность нулевой погрешности: Отклонение губок штангенциркуля даже на 0,05 мм при массовом производстве приводит к браку до 12% деталей и финансовым потерям на этапе сборки узлов.
- Методика проверки «на просвет» и плоскопараллельность: Визуальный осмотр недостаточен. Требуется проверка на светонепроницаемость между губками и контроль биения рамки по всей длине шкалы с использованием эталонных концевых мер длины (плиток Иоганссона).
- Логистика и гарантия подлинности: Закупка измерительного инструмента у дистрибьюторов с прямыми контрактами (как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование») исключает риск получения восстановленного брака и обеспечивает наличие сертификатов соответствия ГОСТ/ТУ.
Почему визуальный осмотр не гарантирует точность: инженерный подход к выбору
В промышленной закупке измерительного инструмента часто допускается фатальная ошибка: оценка качества штангенциркуля сводится к внешнему виду — отсутствию ржавчины, четкости гравировки и плавности хода рамки. Однако для инженера-метролога или начальника участка механической обработки эти параметры являются вторичными. Первичным является метрологическая состоятельность инструмента в реальных условиях эксплуатации.
Штангенциркуль нониусный: проверка точности перед покупкой — это не просто формальность, а необходимый этап входного контроля, особенно при формировании складских запасов MRO (Maintenance, Repair, and Operations) или оснащении новых производственных линий. Нониусные циркули, несмотря на развитие цифровой электроники, остаются стандартом надежности в условиях загрязненных цехов, наличия вибраций и экстремальных температур, где цифровые дисплеи могут давать сбои.
Наша практика показывает, что отсутствие строгого алгоритма приемки инструмента на складе получателя приводит к скрытым убыткам. Мы фиксировали случай на одном из машиностроительных предприятий, где партия из 50 циркулей, закупленная через непроверенного посредника без входного контроля, имела систематическую погрешность «завала» губок. Это привело к тому, что валы изготавливались с диаметром, превышающим допуск на 0,1–0,15 мм. Проблема была обнаружена только на этапе финальной сборки редуктора, когда потребовалась повторная механическая обработка всей партии деталей. Убытки от простоя станков и перерасхода материала превысили стоимость самого инструмента в 40 раз.
Чтобы избежать подобных сценариев, закупщик должен требовать не только товарного чека, но и паспорта инструмента с отметкой о первичной поверке, а также проводить выборочную инструментальную проверку. Ключевым аспектом здесь является понимание того, как именно формируется погрешность в механике нониуса и какие параметры подлежат обязательному контролю.
Анатомия погрешности: люфт, перекос и износ
Точность нониусного штангенциркуля зависит от трех критических узлов: качества притирки измерительных поверхностей, геометрии направляющих плоскостей штанги и жесткости фиксирующего устройства. Люфт между рамкой и штангой — наиболее распространенный дефект дешевых или изношенных моделей. Если рамка имеет даже микроскопический перекос относительно штанги, при изменении усилия замера показания будут «плавать».
Важно понимать разницу между систематической и случайной погрешностью. Систематическая погрешность (например, смещение нуля) может быть компенсирована опытным оператором, если она постоянна. Случайная погрешность, вызванная плохой шлифовкой направляющих или неравномерным шагом делений нониуса, делает инструмент непригодным для прецизионных работ. Именно поэтому проверка должна включать тестирование инструмента в разных точках диапазона измерений, а не только в положении «ноль».
Рекомендация для закупщиков: при заказе крупных партий требуйте у поставщика протоколы выборочных испытаний, подтверждающие соответствие класса точности (обычно 1 или 2 класс по ГОСТ 166-89) заявленным характеристикам.
Пошаговый алгоритм проверки штангенциркуля перед оплатой
Процедура приемки инструмента должна занимать не более 3–5 минут на единицу, но выполняться строго по регламенту. Ниже приведен алгоритм, используемый специалистами по контролю качества на складах крупных дистрибьюторов, таких как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», где каждый поступающий инструмент проходит строгий входной контроль перед отправкой клиенту.
- Проверка внешнего состояния и маркировки.
Инструмент не должен иметь забоин, трещин, следов коррозии. Гравировка шкалы должна быть четкой, контрастной, без разрывов линий. На торце штанги или рамке обязательно должно быть указано обозначение класса точности (1 или 2), диапазон измерений и товарный знак производителя. Отсутствие маркировки — прямой признак контрафакта или инструмента, не прошедшего сертификацию.
- Контроль плоскостности и параллельности губок (Метод «на просвет»).
Сомкните измерительные губки полностью. Приложите их к источнику яркого света (лампе или окну). Между рабочими поверхностями губок не должно проходить ни малейшего луча света. Если видна щель в виде клина (светлее у основания или у вершины), это свидетельствует о нарушении геометрии губок. Такой инструмент даст неверные показания при измерении мелких деталей. Допускается едва заметное равномерное свечение только для циркулей с диапазоном свыше 500 мм, но для стандартных 150–300 мм просвет недопустим.
- Проверка совпадения нулевых штрихов.
При сомкнутых губках нулевой штрих основной шкалы должен точно совпадать с нулевым штрихом шкалы нониуса. Конечный штрих нониуса также должен совпадать с соответствующим штрихом основной шкалы. Если совпадения нет, инструмент имеет начальную погрешность. Для нониусов с ценой деления 0,05 мм или 0,1 мм несовпадение даже на одно деление является браком.
- Тест на плавность хода и жесткость фиксации.
Рамка должна перемещаться по штанге плавно, без рывков и заеданий, под действием собственного веса (при отпущенном стопорном винте) или при легком нажатии пальцем. Зазор между рамкой и штангой должен быть минимальным. Затяните стопорный винт: рамка должна зафиксироваться мгновенно, без смещения. Если при затяжке винта рамка «уходит» в сторону, механизм фиксации неисправен, что приведет к потере настроек во время работы.
- Сравнительный замер с эталоном (Концевые меры длины).
Это самый объективный тест. Возьмите аттестованную концевую меру длины (плитку Иоганссона) или микрометр с известной точностью. Измерьте плитку штангенциркулем в трех положениях: у основания губок, посередине и у самых концов. Разброс показаний не должен превышать цены деления нониуса. Например, для циркулля с ценой деления 0,05 мм разница между замерами одной и той же плитки в разных зонах не должна превышать 0,05 мм.
Частая ошибка: многие покупатели проверяют только внешние губки (для наружных размеров). Не забудьте проверить внутренние губки (для отверстий). Они должны быть параллельны друг другу и не иметь заусенцев на острых кромках, которые могут исказить результат измерения внутренних диаметров.
Сравнение типов нониусов и выбор под задачи производства
Не все штангенциркули одинаковы. Выбор конкретного типа нониуса зависит от требуемой точности и условий эксплуатации. Ошибка в выборе типа инструмента может привести к тому, что дорогой прецизионный циркуль будет быстро выведен из строя в грубых условиях, или наоборот — дешевый инструмент не обеспечит необходимую точность для ответственных деталей.
| Параметр |
Нониус 0,1 мм (Класс 2) |
Нониус 0,05 мм (Класс 1) |
Нониус 0,02 мм (Прецизионный) |
| Область применения |
Черновая обработка, строительные работы, общие слесарные операции, проверка крупногабаритных заготовок. |
Токарные и фрезерные работы средней точности, контроль валов, втулок, стандартных машиностроительных деталей. |
Лабораторные измерения, прецизионная механика, контроль посадок с высоким допуском (H7/g6 и т.д.). |
| Требования к квалификации оператора |
Низкие. Инструмент прощает небольшие ошибки угла зрения (параллакс). |
Средние. Требуется навык четкого совмещения штрихов. |
Высокие. Требуется опыт, хорошее освещение и отсутствие вибраций. |
| Устойчивость к загрязнению |
Высокая. Крупные деления легче читать при наличии пыли или СОЖ. |
Средняя. Требует периодической протирки шкалы. |
Низкая. Мелкие деления легко забиваются стружкой, требуют идеальной чистоты. |
| Рекомендация по закупке |
Для комплектования ремонтных бригад и строительных объектов (MRO). |
Золотой стандарт для большинства механообрабатывающих цехов. |
Только для специализированных контрольно-измерительных лабораторий (КИЛ). |
Выбирая инструмент для оснащения предприятия, важно учитывать не только точность, но и эргономику. Современные модели, такие как те, что представлены в ассортименте официальных дистрибьюторов брендов SATA и Dongcheng, часто оснащаются пластиковыми накладками на рамке. Это не просто маркетинговый ход: пластик предотвращает скольжение рук в масле и защищает металл рамки от коррозии при контакте с потом оператора.
Риски закупки у непроверенных поставщиков и роль сертифицированной логистики
Рынок измерительного инструмента перенасыщен предложениями, однако доля контрафактной продукции и инструмента низкого качества остается высокой. Основная проблема заключается в отсутствии единого стандарта контроля на этапе импорта. Недобросовестные продавцы могут предлагать «восстановленные» циркули, где заменены губки или отшлифована штанга, но сохранена оригинальная упаковка.
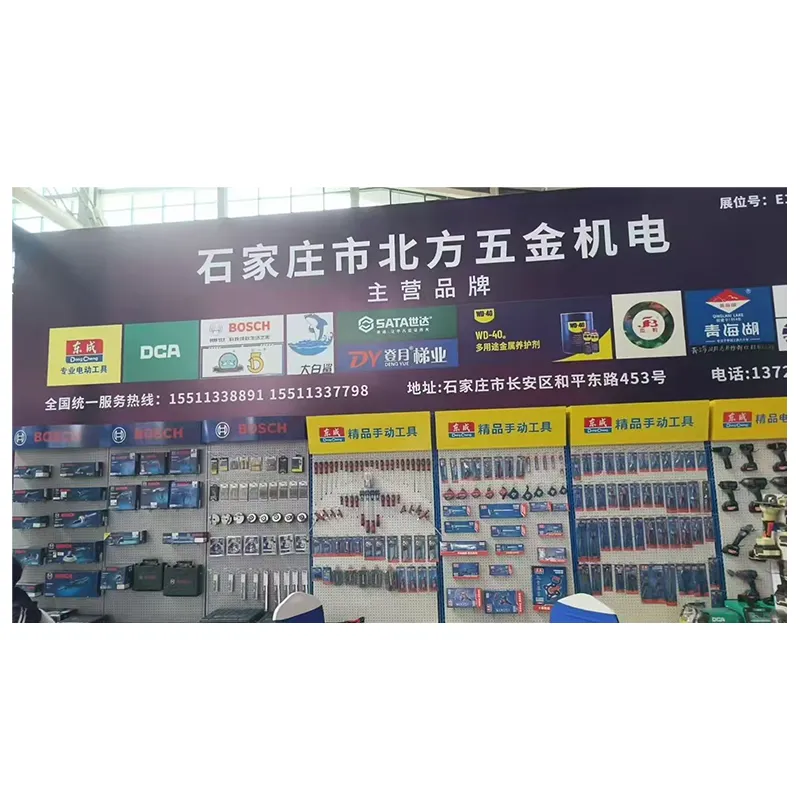
В нашей практике работы с промышленными клиентами мы выявили, что ключевым фактором надежности поставок является прозрачность цепочки поставок. Компания ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», базирующаяся в стратегическом логистическом узле провинции Хэбэй, реализует модель «одного окна», которая минимизирует эти риски. Прямые партнерские отношения с более чем 50 производителями, включая такие бренды, как SATA, Bosch и Dongcheng, позволяют исключить многоуровневых посредников.
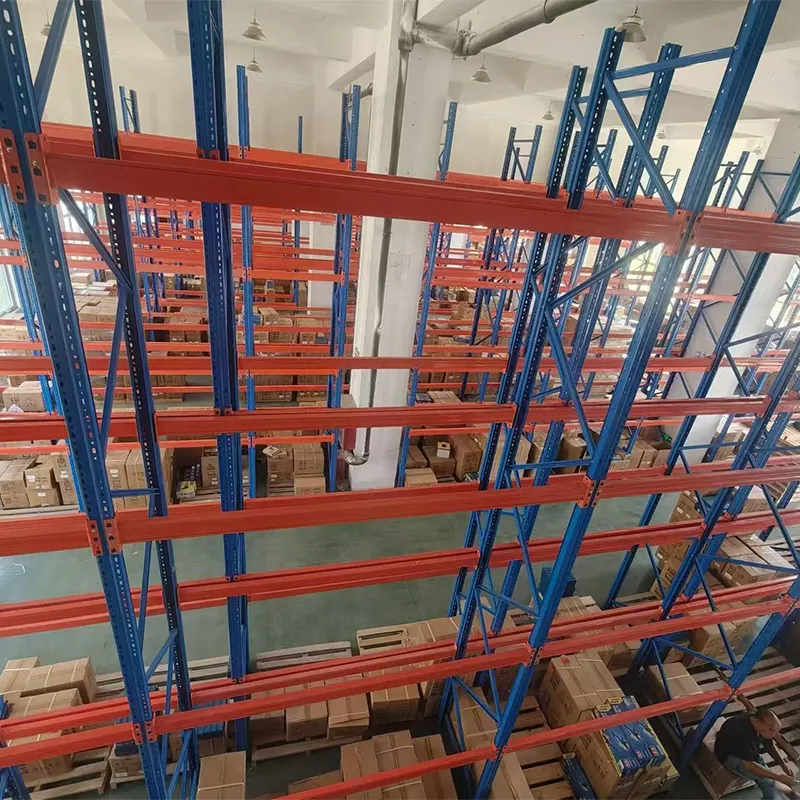
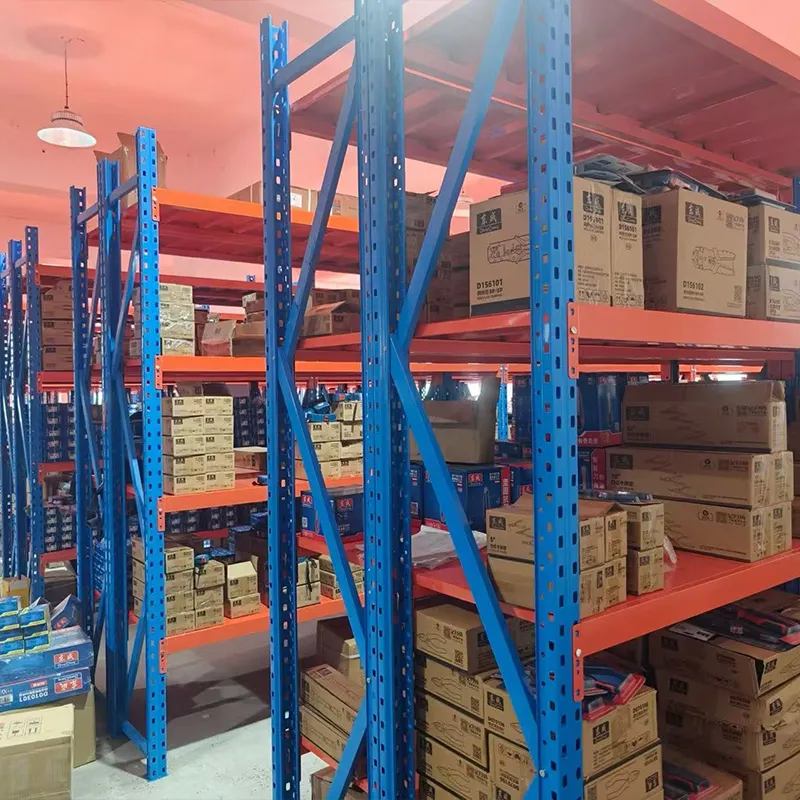
Что это значит для покупателя? Каждый штангенциркуль, попадающий на склад площадью 8200 кв. м в Шицзячжуане, проходит входной контроль. Проверяется не только целостность упаковки, но и соответствие маркировки заявленным спецификациям. Общий объем складских запасов превышает 40 млн юаней, что позволяет поддерживать наличие свыше 30 000 наименований. Это гарантирует, что вы получите оригинальный продукт с полным комплектом сопроводительной документации, включая паспорта и сертификаты соответствия.
Логистическая инфраструктура компании позволяет обрабатывать свыше 180 заказов ежедневно. Отгрузка осуществляется в день оформления заявки. Для клиентов в регионе Пекин–Тяньцзинь–Хэбэй доставка собственным автопарком занимает до 72 часов, что критически важно при срочных потребностях производства в замене вышедшего из строя инструмента. Уровень повторных покупок в 89% среди более чем 5000 корпоративных клиентов подтверждает эффективность такой модели снабжения.
Сертификация и соответствие стандартам ГОСТ/ТР ТС
При импорте инструмента в страны ЕАЭС необходимо соблюдение требований технических регламентов. Штангенциркули подлежат декларированию соответствия. Покупая инструмент у официального дистрибьютора, вы получаете гарантию того, что продукция прошла все процедуры оценки соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и имеет необходимые разрешительные документы. Использование несертифицированного инструмента на предприятиях, проходящих аудиты безопасности или участвующих в государственных тендерах, может стать основанием для штрафов и приостановки деятельности.
Заключение: инвестиция в качество измерений
Штангенциркуль нониусный: проверка точности перед покупкой — это инвестиция в стабильность вашего производственного процесса. Экономия на этапе закупки измерительного инструмента invariably приводит к кратному росту затрат на переделку брака и рекламации клиентов. Правильный выбор класса точности, строгая процедура входного контроля и работа с надежными поставщиками, обеспечивающими прямые поставки и техническую поддержку, являются фундаментом эффективного метрологического обеспечения предприятия.
Компания ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование» готова предоставить не только широкий ассортимент ручного и измерительного инструмента ведущих мировых брендов, но и экспертное сопровождение на этапе подбора оборудования. Наши специалисты помогут подобрать оптимальные модели под ваши технические задачи, обеспечат наличие всей необходимой документации и организуют быструю доставку.
Не рискуйте качеством своей продукции. Доверьте снабжение профессионалам с проверенной логистикой и безупречной репутацией.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели штангенциркулей уже сегодня, чтобы обеспечить ваше производство надежным измерительным инструментом.