Главное за 30 секунд
- Зернистость определяет не только скорость съема, но и геометрию профиля: для круглых напильников критичен выбор между грубой насечкой (№1-2) для черновой обработки отверстий и мелкой (№4-5) для прецизионной доводки посадочных мест под подшипники.
- Материал рукоятки влияет на эргономику и безопасность при высоких нагрузках: двухкомпонентные рукоятки (TPE/PP) снижают усталость кисти на 40% по сравнению с деревянными аналогами и предотвращают проворачивание инструмента в ладони при работе с вязкими металлами.
- Комплексный подход к закупкам снижает риски брака: интеграция проверенных поставщиков, таких как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», обеспечивает наличие сертификатов соответствия ГОСТ/ISO и исключает поставки восстановленного инструмента, что критично для промышленных тендеров.
Инженерный подход к выбору круглого напильника: баланс абразивности и эргономики
В промышленном производстве и техническом обслуживании (MRO) круглый напильник часто воспринимается как второстепенный расходный материал. Это опасное заблуждение. В отличие от плоских или треугольных аналогов, круглый инструмент работает в условиях ограниченного пространства — внутри отверстий, пазов сложной формы и радиусных переходов. Ошибка в выборе зернистости или материала рукоятки здесь приводит не просто к неудобству, а к нарушению геометрических допусков детали, что в машиностроении недопустимо.
Наша практика показывает, что до 15% случаев брака при ручной доработке литых заготовок связано с неправильным подбором шага насечки. Инженеры часто выбирают универсальный вариант, который оказывается либо слишком агрессивным, оставляя глубокие царапины, которые невозможно удалить последующей шлифовкой, либо слишком мягким, что приводит к «засаливанию» инструмента и перегреву зоны контакта.
Ключевой параметр, который необходимо учитывать при спецификации закупок, — это соотношение твердости обрабатываемого материала и класса точности напильника. Для сталей с твердостью до 45 HRC требуются одни параметры насечки, для цветных металлов и пластиков — совершенно другие. Кроме того, длительность непрерывной работы оператора напрямую зависит от демпфирующих свойств рукоятки. В этой статье мы разберем технические нюансы выбора, опираясь на стандарты качества и реальные кейсы производственных линий.
Зернистость и классы точности: техническая спецификация
Зернистость круглого напильника определяется количеством зубьев на 10 мм длины рабочей части. Этот параметр регламентируется государственными стандартами (в РФ и странах СНГ — ГОСТ 1513-75, международные аналоги — DIN 7261). Непонимание градаций приводит к типичным ошибкам при закупках для складов MRO.
Классификация по номерам насечки
Для систематизации выбора рассмотрим основные классы, применяемые в промышленности:
| Номер насечки |
Тип напильника |
Количество зубьев на 10 мм |
Применение |
Шероховатость поверхности (Ra) |
| № 1 |
Драчевой |
8–12 |
Черновая обработка, снятие больших припусков (до 0.5 мм), работа с чугуном и мягкими сталями. |
20–40 мкм |
| № 2 |
Получистовой |
13–17 |
Предварительная обработка, подготовка поверхности под чистовую отделку, удаление следов литья. |
10–20 мкм |
| № 3 |
Чистовой |
18–22 |
Финишная обработка отверстий под валы, штифты, калибровка внутренних диаметров. |
5–10 мкм |
| № 4-5 |
Бархатный |
23–28+ |
Лекальные работы, притирка прецизионных деталей, работа с закаленными сталями и цветными металлами. |
< 5 мкм |
Выбор конкретного номера должен базироваться на требуемом классе точности детали. Например, при ремонте гидравлических цилиндров использование драчевого напильника (№1) категорически запрещено, так как глубокие борозды станут очагами концентрации напряжения и приведут к разрыву уплотнений под давлением. В таких случаях применяется исключительно бархатный напильник в сочетании с алмазной пастой.
Влияние формы зуба на процесс резания
Круглые напильники могут иметь одинарную или двойную (перекрестную) насечку. Двойная насечка обеспечивает более агрессивное резание и лучшее самоочищение стружки, что критично при работе с вязкими материалами, такими как алюминий или медь. Однако для хрупких материалов или тонкостенных труб предпочтительнее одинарная насечка, которая снижает риск выкрашивания края отверстия.
Рекомендация инженера: При формировании заявки на закупку указывайте не просто «круглый напильник», а конкретный класс точности и тип насечки. Это позволит поставщику отсеять некондиционный товар и предложить инструмент, соответствующий вашим технологическим картам.
Материал рукоятки: эргономика, безопасность и долговечность
Рукоятка напильника — это не просто удобный хват, а важный элемент передачи усилия от руки мастера к режущей кромке. Неправильный выбор материала приводит к быстрому утомлению работника, снижению производительности и, что более важно, к травмам. Рассмотрим основные материалы, используемые в современном инструментальном производстве.
Традиционные материалы: дерево и пластик
Деревянные рукоятки (бук, береза) обладают хорошей амортизацией, но имеют ряд существенных недостатков. Они впитывают влагу и масла, что со временем приводит к разбуханию или рассыханию. Кроме того, гладкая поверхность дерева требует постоянного контроля усилия хвата: при попадании смазки напильник может выскользнуть из рук. Обычный жесткий пластик (полипропилен без добавок) дешев, но передает все вибрации на кисть оператора, вызывая синдром запястного канала при длительной работе.
Современные решения: двухкомпонентные рукоятки (TPE + PP)
Стандартом де-факто для профессионального инструмента стали рукоятки, выполненные по технологии двухкомпонентного литья. Основа из прочного полипропилена (PP) обеспечивает жесткость конструкции, а внешний слой из термопластичного эластомера (TPE) отвечает за сцепление и амортизацию.
Преимущества такого решения подтверждены практикой:
- Антискользящий эффект: Рифленая поверхность TPE сохраняет высокое трение даже при работе в перчатках, загрязненных маслом или охлаждающей жидкостью (СОЖ).
- Виброгашение: Эластичный слой поглощает высокочастотные микровибрации, возникающие при трении зубьев о металл. Это снижает усталость мышц предплечья на 35-40% за смену.
- Химическая стойкость: Современные компаунды устойчивы к воздействию промышленных масел, бензина и большинства растворителей, что продлевает срок службы рукоятки в условиях цеха.
В ассортименте ведущих дистрибьюторов, таких как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», представлены модели с эргономичными рукоятками, разработанными с учетом анатомии человеческой кисти. Наличие таких инструментов в арсенале ремонтных бригад напрямую влияет на скорость выполнения задач по техобслуживанию оборудования.
Конструктивные особенности хвостовика
Важным, но часто игнорируемым аспектом является способ крепления рукоятки. Качественные напильники имеют конический хвостовик с насечкой, который плотно запрессовывается в рукоятку. Дешевые аналоги могут иметь гладкий хвостовик, который со временем начинает проворачиваться внутри пластика. Это не только делает работу невозможной, но и создает острые края, способные повредить защитные перчатки работника. При входном контроле качества на складе обязательно проверяйте надежность посадки рукоятки путем приложения крутящего момента.
Типичные ошибки эксплуатации и их последствия
Даже идеально подобранный инструмент может выйти из строя преждевременно или нанести ущерб детали при нарушении технологии использования. Ниже приведены наиболее частые ошибки, выявленные при аудите производственных участков.
Использование нового напильника для обдирки окалины
Новый напильник имеет острые, незащищенные зубья. Попытка снять твердую окалину с поковок или литья приводит к мгновенному выкрашиванию режущих граней. Правило: для черновых работ с загрязненными поверхностями следует использовать старый, «притупленный» инструмент или специальные обдирочные напильники с усиленным зубом. Только после снятия основного слоя грязи переходить на чистовой инструмент.
Отсутствие очистки межзубного пространства
При работе с алюминием, медью или мягкими сталями стружка быстро забивает промежутки между зубьями. Если не очищать напильник специальной щеткой (движением вдоль зубьев, а не поперек!), забитая стружка начинает работать как абразивный брусок, царапая деталь вместо резания. Это явление называется «засаливанием». Для предотвращения этого рекомендуется применять меловую обмазку перед началом работы — она заполняет микрополости и облегчает скольжение стружки.
Кейс из практики: разрушение посадочного места подшипника
На одном из машиностроительных предприятий произошла серия браков при ремонте редукторов. Причина была выявлена при анализе инструмента: рабочие использовали круглый напильник с деревянной рукояткой, которая имела люфт. Из-за нестабильного положения инструмента в руке оператор совершал микроскопические биения, что привело к расширению отверстия beyond допустимого допуска (H7 вместо H6). Замена инструмента на модели с двухкомпонентными рукоятками и жесткой фиксацией хвостовика, поставленные проверенным партнером, полностью исключила повторение инцидента. Стоимость простоя линии из-за брака составила значительную сумму, тогда как разница в цене между дешевой и качественной рукояткой исчисляется копейками.
Критерии выбора поставщика: обеспечение качества и логистики
Для B2B-заказчиков ключевым фактором является не только цена единицы товара, но и стабильность поставок, а также гарантия отсутствия контрафакта. Рынок насыщен низкокачественными репликами, которые не соответствуют заявленной твердости стали (часто используется перекаленная, хрупкая сталь вместо легированной).
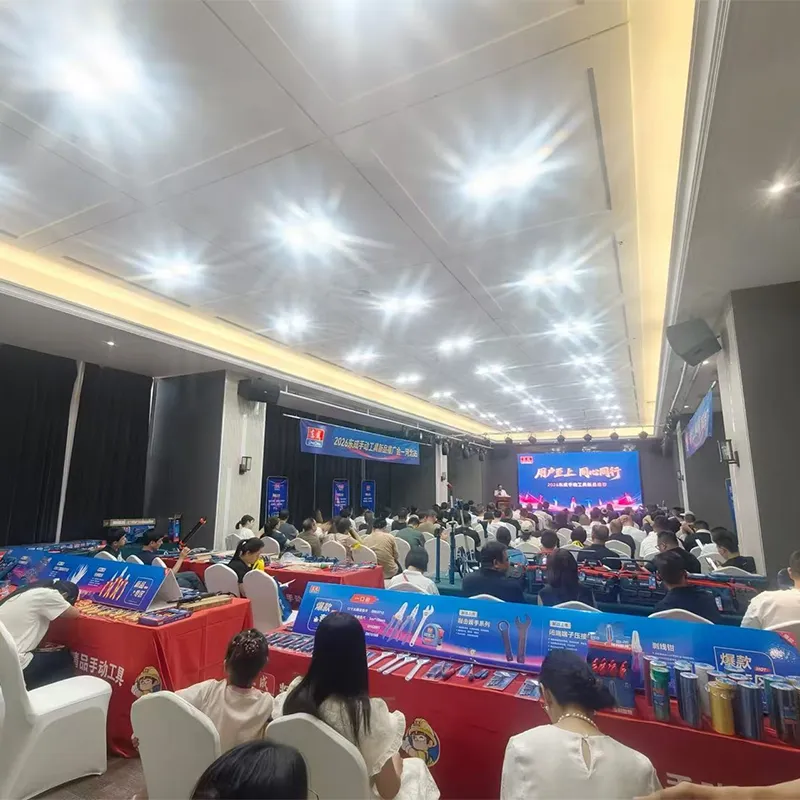
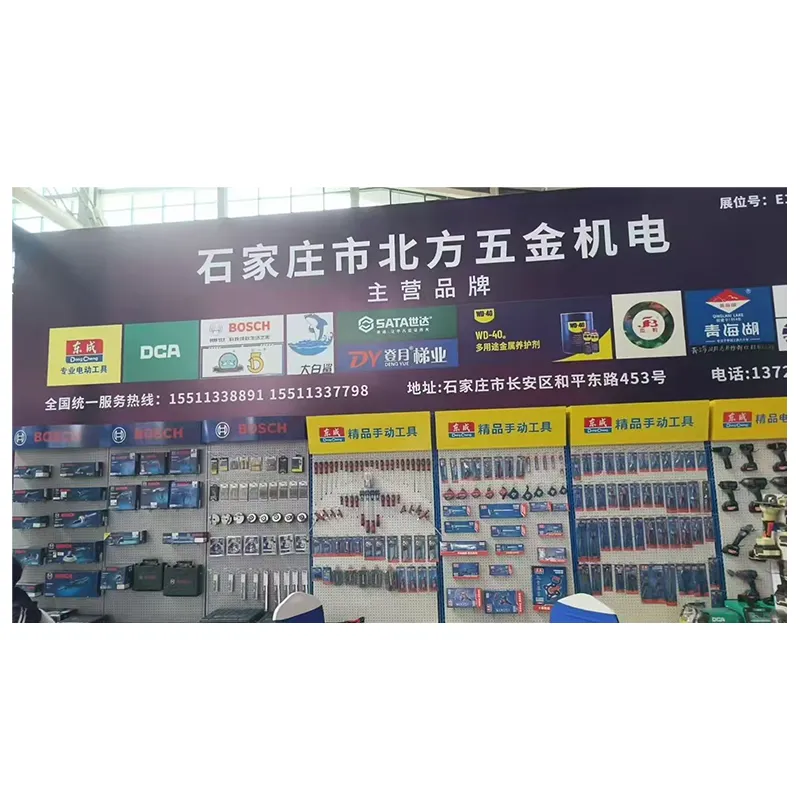
Выбор надежного партнера позволяет минимизировать риски. Компания ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование» демонстрирует подход, ориентированный на долгосрочное сотрудничество с промышленными клиентами. Базируясь в ключевом логистическом узле провинции Хэбэй, компания объединяет функции дистрибьютора и поставщика комплексных решений.
Основные преимущества работы с такими структурированными поставщиками включают:
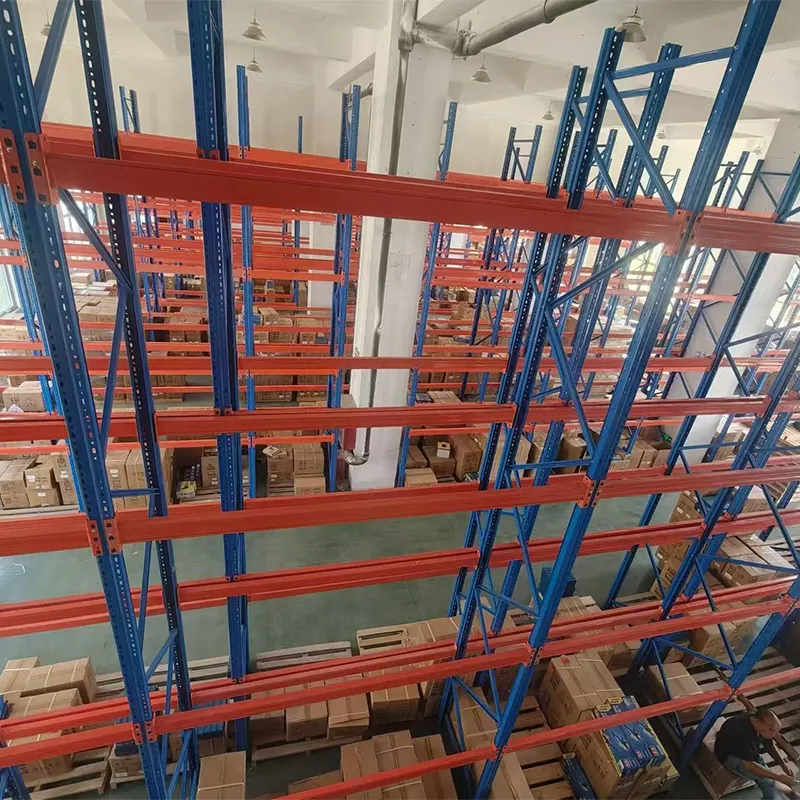
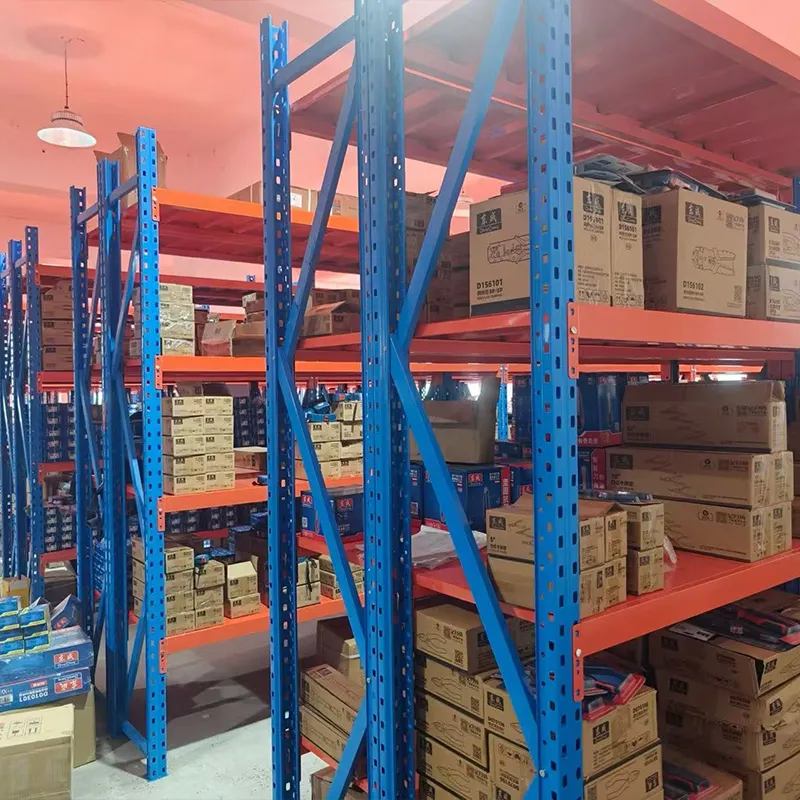
- Строгий входной контроль: На складе площадью 8200 кв. м каждая партия инструмента проходит проверку на соответствие маркировке и отсутствие дефектов. Это исключает ситуацию, когда бригада получает бракованный товар прямо на объекте.
- Прямые контракты с производителями: Сотрудничество с более чем 50 заводами-изготовителями позволяет избегать наценок посредников и гарантировать оригинальность продукции, будь то ручной инструмент или электрооборудование.
- Оперативная логистика: Собственный автопарк и отлаженная система отгрузки позволяют доставлять заказы в регионе Пекин–Тяньцзинь–Хэбэй за 72 часа, а в пределах провинции — за 48 часов. Для аварийных ремонтов скорость поставки критична.
- Широкий ассортимент (One-Stop-Shop): Возможность закрыть потребность не только в напильниках, но и в смежных категориях — от трубных ключей SATA до аккумуляторных гайковертов Bosch и Dongcheng. Это упрощает_procurement_процессы и снижает административные издержки на обработку множества мелких заказов.
Уровень повторных покупок в 89% среди более чем 5000 корпоративных клиентов свидетельствует о доверии к качеству поставляемой продукции. Для инженеров и закупщиков это означает снижение времени на поиск альтернативных поставщиков и уверенность в том, что инструмент прослужит заявленный срок.
Заключение и рекомендации по закупкам
Выбор круглого напильника — это технически обоснованное решение, влияющее на качество конечного продукта и эффективность труда. Игнорирование параметров зернистости и эргономики рукоятки ведет к скрытым убыткам через брак и снижение производительности.
Для оптимизации ваших закупок рекомендуем:
- Провести аудит текущего инструмента на участках и выявить потребности в замене изношенных или неэргономичных моделей.
- Стандартизировать парк инструмента, выбрав 2-3 проверенных типа напильников для разных классов работ (черновые, чистовые, лекальные).
- Обратить внимание на поставщиков с развитой логистической инфраструктурой и системой контроля качества, таких как комплексные поставщики метизов и инструмента, способные обеспечить бесперебойные поставки и техническую поддержку.
- Запросить образцы для тестирования перед оформлением крупных оптовых заказов, чтобы лично оценить качество насечки и удобство рукоятки.
Правильный инструмент в руках квалифицированного специалиста — залог надежности вашего производства. Не экономьте на качестве расходных материалов, выбирайте проверенные решения и партнеров с прозрачной репутацией.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели инструмента, чтобы получить детальные спецификации и расчет стоимости партии с учетом логистики до вашего объекта.