Технология щеточной шлифовки: баланс между эстетикой и функциональностью поверхности
Главное за 30 секунд:
- Универсальность процесса: Щеточная шлифовальная машина позволяет одновременно удалять окалину, ржавчину и создавать декоративную текстуру (браширование) на древесине или металле за один проход.
- Критерий выбора абразива: Для стали и нержавейки используются только проволочные или нейлоновые щетки с покрытием из карбида кремния; для дерева — полимерные или латунные щетки, исключающие глубокие царапины.
- Экономическая эффективность: Правильный подбор оборудования снижает трудозатраты на финишную отделку до 40% и исключает необходимость ручной доработки деталей сложной геометрии.
В современной металлообработке и столярном производстве поверхностная подготовка перестала быть исключительно подготовительным этапом перед покраской. Сегодня это самостоятельная технологическая операция, определяющая класс готового изделия. Щеточная шлифовальная машина: обработка дерева и металла представляет собой высокотехнологичный процесс механического воздействия вращающимся инструментом на материал заготовки. В отличие от традиционного лепесткового или дискового шлифования, которое снимает слой материала равномерно, щеточная обработка работает избирательно: она удаляет мягкие волокна (в случае древесины) или оксидные пленки (в случае металлов), оставляя нетронутой твердую структуру.
Для инженеров и технологов понимание физики этого процесса критично. Неправильный выбор частоты вращения или типа щетки приводит не к улучшению качества поверхности, а к ее дефектации — появлению «прижогов», неравномерной глубины рельефа или внедрению частиц абразива в поры материала. В нашей практике мы неоднократно сталкивались с ситуациями, когда попытка сэкономить на расходных материалах приводила к браку партий мебельных фасадов или корпусных деталей из нержавеющей стали. Например, использование стальной проволоки на алюминии без должного контроля вызывало гальваническую коррозию в местах контакта разнородных металлов, что обнаруживалось лишь спустя 2-3 месяца эксплуатации.
Данный обзор призван систематизировать подход к выбору оборудования и расходных материалов, опираясь на стандарты ГОСТ и международные нормы ISO, а также предоставить практические рекомендации по интеграции щеточных станков в производственную линию.
Специфика обработки металлических поверхностей: удаление окалины и создание сатинового эффекта
Обработка металла щеточными машинами решает две фундаментальные задачи: очистка и декорирование. В тяжелом машиностроении приоритет отдается очистке сварных швов от окалины, удалению ржавчины и старого лакокрасочного покрытия перед нанесением антикоррозийной защиты. В архитектуре и дизайне интерьеров ключевым фактором становится получение однородной сатиновой поверхности (так называемый «шлифованный металл»), которая скрывает мелкие царапины и отпечатки пальцев.
Основным рабочим органом здесь выступают цилиндрические или дисковые щетки. Материал щетины определяет результат:
- Стальная проволока: Применяется для грубой очистки черного металла от сильной коррозии. Жесткость проволоки подбирается в зависимости от толщины снимаемого слоя. Важно контролировать давление прижима, чтобы не вызвать деформацию тонколистового металла.
- Нержавеющая сталь (AISI 304/316): Используется для работы с нержавеющими сталями и алюминием. Это предотвращает возникновение очагов коррозии из-за внедрения частиц обычного железа в поверхность цветных металлов.
- Нейлон с абразивным наполнением (карбид кремния или оксид алюминия): Идеальное решение для финишной обработки. Такие щетки создают равномерный матовый рисунок, не снимая значительного слоя металла, и отлично подходят для подготовки поверхности под анодирование или порошковую окраску.
При выборе оборудования для металлических работ необходимо обращать внимание на крутящий момент двигателя. Обработка широких листов требует стабильных оборотов под нагрузкой. Падение частоты вращения более чем на 15% при контакте с деталью свидетельствует о недостаточной мощности привода, что неизбежно приведет к появлению полос («ряби») на поверхности.
Инженерная рекомендация: Для достижения класса чистоты поверхности Sa 2.5 (по ISO 8501-1) при подготовке к покраске рекомендуется использовать двухпроходную систему: первый проход — жесткой проволочной щеткой для удаления основной окалины, второй — нейлоновой абразивной щеткой для выравнивания микрорельефа.
Браширование древесины: от реставрации до премиального дизайна
В деревообработке термин «щеточная шлифовка» чаще всего ассоциируется с брашированием — искусственным состариванием древесины. Этот процесс выявляет естественную текстуру дерева, удаляя мягкие весенние волокна годичных колец и оставляя твердые зимние. Результатом становится рельефная поверхность, приятная на ощупь и обладающая высокой визуальной выразительностью.
Однако спектр применения щеточных машин по дереву гораздо шире. Они используются для:
- Предварительной шлифовки: Удаление следов фрезерования и торцевых заусенцев перед нанесением масла или лака.
- Межслойной шлифовки: Поднятие ворса после нанесения первого слоя водорастворимого лака. Щетка эффективно удаляет поднятый ворс, не повреждая сам лаковый слой, чего трудно достичь при использовании наждачной бумаги.
- Очистки старых поверхностей: Бережное удаление старой краски из углублений текстуры без повреждения основного массива дерева.
Ключевой параметр при работе с деревом — зернистость и материал щетины. Для мягких пород (сосна, ель, лиственница) применяются нейлоновые щетки средней жесткости. Для твердых пород (дуб, ясень, бук) требуются более агрессивные полимерные щетки или даже латунная проволока малого диаметра. Латунь предпочтительнее стали, так как она мягче большинства древесных волокон и не оставляет темных окисляющихся следов в порах дерева.
Частая ошибка начинающих операторов — чрезмерная скорость подачи заготовки. При слишком быстром движении щетка не успевает выбрать мягкие волокна, resulting in a shallow, uneven texture. Оптимальная скорость подачи рассчитывается исходя из диаметра щетки и частоты вращения шпинделя. Для станков с диаметром барабана 120-150 мм рекомендуемая частота вращения составляет 1000-1400 об/мин.
Инженерная рекомендация: При брашировании хвойных пород с высоким содержанием смолы необходимо регулярно очищать щетку от смолистых отложений. Забитая смолой щетка теряет абразивные свойства и начинает «полировать» поверхность, а не структурировать её, что сводит эффект браширования к нулю.
Конструктивные особенности и классификация оборудования
Рынок предлагает множество модификаций щеточных машин, но для промышленного использования наиболее релевантными являются три типа конструкций. Понимание их различий позволяет оптимизировать капитальные затраты и производственное пространство.
| Тип оборудования |
Принцип действия |
Область применения |
Преимущества |
Ограничения |
| Ручные угловые шлифмашины (УШМ) со щеточными насадками |
Оператор вручную направляет вращающуюся дисковую щету по поверхности. |
Локальный ремонт, сварные швы, малые серии, сложные геометрические формы. |
Низкая стоимость входа, мобильность, доступность расходников. |
Низкая производительность, зависимость качества от навыка оператора, риск неравномерной обработки. |
| Однощточные проходные станки |
Заготовка проходит под одним вращающимся барабаном конвейерным способом. |
Серийное производство дверных полотен, мебельных щитов, листового металла. |
Высокая скорость обработки, стабильное качество, простота настройки. |
Ограниченная функциональность (только одна операция за проход), требуется последующая ручная доработка торцов. |
| Многощточные автоматические линии |
Серия барабанов (грубая, средняя, финишная щетка) и прижимные валики. |
Крупносерийное производство, полный цикл подготовки поверхности (калибровка + браширование + шлифовка). |
Максимальная производительность, идеальная плоскостность, минимизация ручного труда. |
Высокая стоимость оборудования, требования к квалифицированному обслуживанию, большие габариты. |
При проектировании производственной линии важно учитывать систему пылеудаления. Щеточная обработка генерирует мелкодисперсную пыль, особенно при работе с МДФ, лаком или металлической окалиной. Отсутствие эффективного аспирационного подключения (скорость потока воздуха в патрубке должна быть не менее 20-25 м/с) приводит к быстрому износу подшипниковых узлов шпинделей и ухудшению видимости рабочей зоны.
Логистика поставок и управление запасами MRO: опыт ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование»
Выбор правильного оборудования — это лишь половина успеха. Стабильность производственного процесса напрямую зависит от бесперебойных поставок расходных материалов (щек, абразивных валиков) и надежности самого электроинструмента. В условиях современного производства простой линии из-за отсутствия заменяемой щетки или выхода из строя двигателя недопустим.
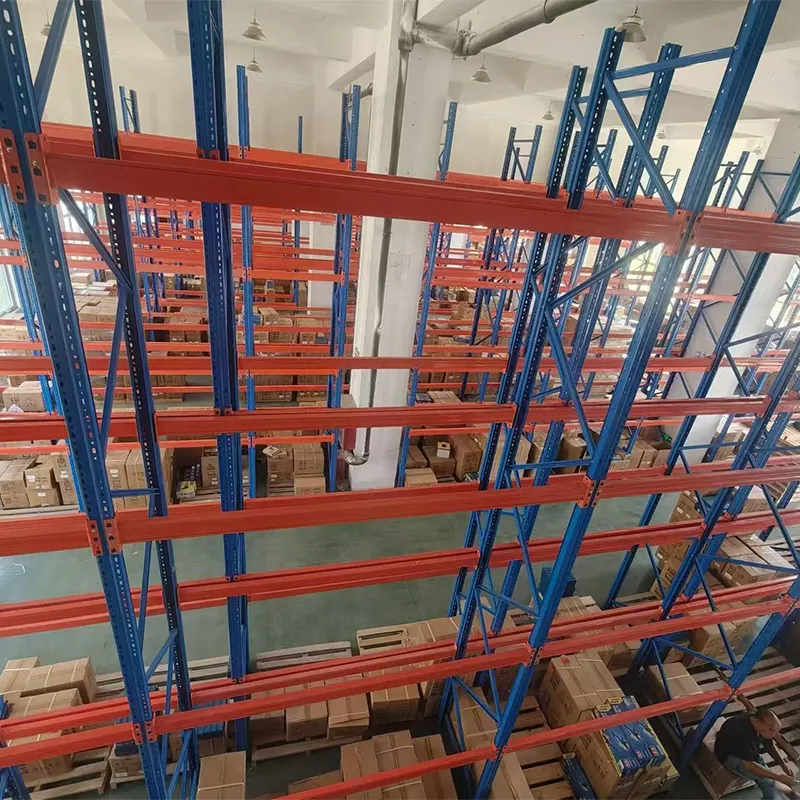
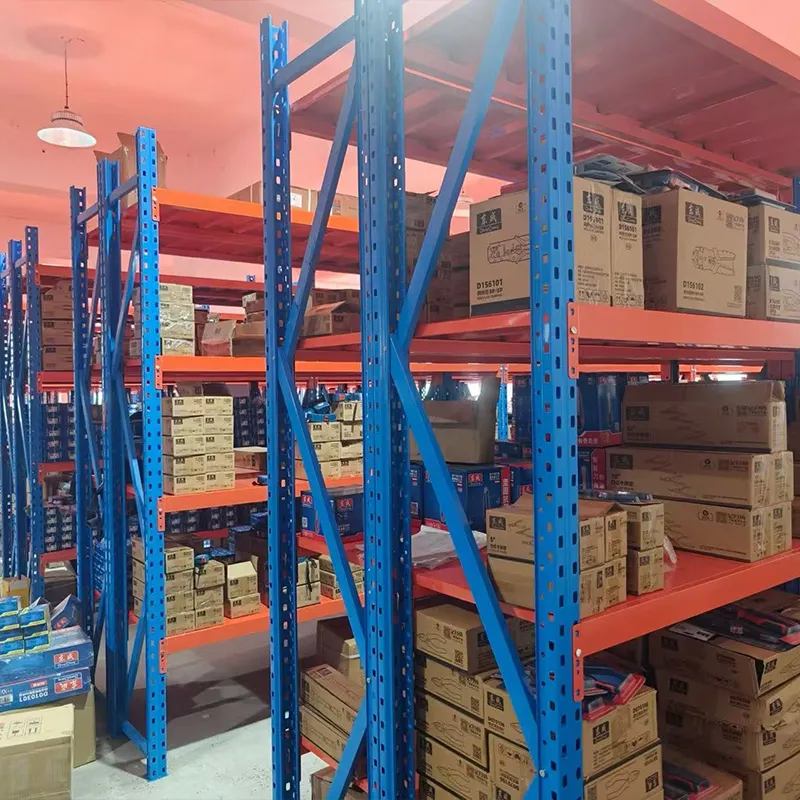
Здесь на первый план выходит компетенция поставщика. ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование» демонстрирует подход, который выходит за рамки простой дистрибуции. Базируясь в ключевом промышленном узле провинции Хэбэй, компания интегрировала принципы MRO (Maintenance, Repair, and Operations) в свою бизнес-модель. Наличие складского центра площадью 8200 кв. м и запасов более чем на 40 млн юаней позволяет клиентам получать необходимые комплектующие в день заказа.
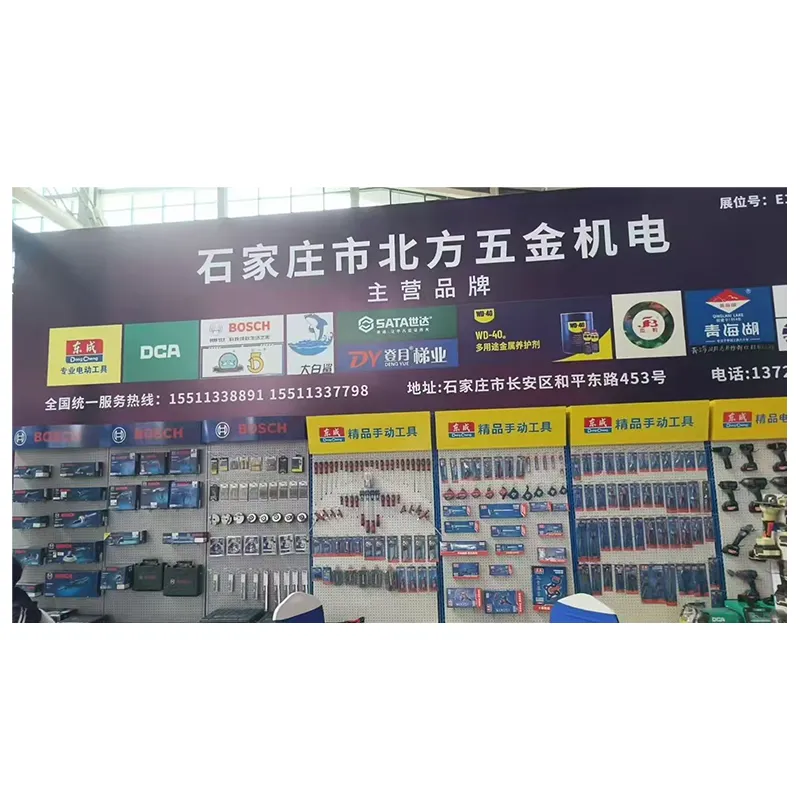
В нашей практике снабжения промышленных объектов мы наблюдали, как прямые контракты с производителями (более 50 брендов, включая Dongcheng, Bosch, SATA) влияют на итоговую себестоимость продукции. Исключение посредников снижает цену закупки щеточных насадок и запчастей для шлифмашин на 12-18%. Более того, строгий входной контроль качества, включающий проверку маркировки и целостности упаковки, гарантирует, что каждая единица товара соответствует заявленным спецификациям. Это критически важно для инструментов, работающих на высоких оборотах, где дисбаланс щетки может привести к разрушению подшипникового узла.
Для предприятий региона Пекин-Тяньцзинь-Хэбэй компания обеспечивает доставку собственным автопарком в течение 48-72 часов. Такая логистическая плотность позволяет заводам-потребителям работать по системе «точно в срок» (Just-in-Time), не замораживая капитал в избыточных складских запасах расходных материалов. Высокий уровень повторных покупок (89%) среди более чем 5000 корпоративных клиентов подтверждает надежность этой модели поставок.
Критерии выбора и технические параметры: чек-лист для закупщика
При формировании технического задания на закупку щеточного оборудования или расходных материалов к нему, инженеру следует руководствоваться следующими параметрами. Эти данные помогут избежать ошибок совместимости и обеспечить долговечность инструмента.
1. Совместимость посадочных размеров и крепления
Для ручного инструмента критичен тип резьбы шпинделя (чаще всего M14 для УШМ) и наличие защитного кожуха. Кожух должен обеспечивать отвод пыли непосредственно в патрубок пылесоса. Для стационарных станков важен диаметр вала барабана и тип крепления щетки (конусное, болтовое или цанговое). Использование неоригинальных крепежных элементов часто приводит к биению щетки на высоких оборотах.
2. Мощность и крутящий момент
Не ориентируйтесь только на мощность в кВт. Для щеточной обработки важнее крутящий момент на низких и средних оборотах. Двигатель должен иметь запас мощности не менее 20% от максимальной нагрузки, возникающей при полном прижиме щетки к заготовке. В противном случае двигатель будет перегреваться, а система защиты от перегрузки будет постоянно отключать станок.
3. Сертификация и безопасность
Весь электроинструмент и станки, поставляемые на рынок ЕАЭС, должны иметь сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования». Наличие маркировки EAC является обязательным требованием для легальной эксплуатации на промышленных предприятиях России и стран СНГ. Компания-поставщик обязана предоставлять полный пакет разрешительной документации вместе с товаром.
4. Ресурс щеточного материала
Запрашивайте у поставщика данные о ресурсе щеток (в квадратных метрах обработанной поверхности). Качественные нейлоновые щетки с карбидом кремния способны обработать до 150-200 кв. м древесины средней жесткости before requiring replacement. Дешевые аналоги часто теряют абразивные свойства уже после 30-40 кв. м, что нивелирует экономию на закупке.
Заключение: инвестиция в качество поверхности
Щеточная шлифовальная машина — это не просто инструмент для удаления грязи или создания текстуры. Это ключевой элемент технологии, формирующий восприятие качества конечного продукта потребителем. Будь то благородный матовый блеск нержавеющей стали в ресторане или тактильно приятная поверхность деревянного стола, результат щеточной обработки говорит о внимании производителя к деталям.
Правильный выбор оборудования, основанный на понимании физических свойств материалов и технических характеристик станков, позволяет снизить процент брака и повысить маржинальность продукции. Интеграция надежных поставщиков, таких как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», обеспечивающих стабильность поставок оригинальных комплектующих и техническую поддержку, становится стратегическим преимуществом для любого производственного предприятия.
Не позволяйте поверхностной обработке стать слабым звеном в вашей производственной цепи. Оцените текущие технологические процессы, проверьте соответствие используемых расходных материалов задачам и убедитесь в надежности каналов снабжения.
Готовы оптимизировать процесс поверхностной обработки? Запросите коммерческое предложение и технический паспорт на интересующее вас оборудование и расходные материалы. Наши специалисты помогут подобрать оптимальную конфигурацию щеточных узлов под ваши конкретные задачи.