Главное за 30 секунд
- Баланс твердости и вязкости: Оптимальная твердость режущей кромки плоского зубила составляет 52–58 HRC. Превышение этого порога приводит к хрупкому разрушению при ударе, а снижение — к быстрому затуплению.
- Технология локальной закалки: Закалке подвергается только рабочая часть (первые 20–30 мм). Нагрев тела инструмента выше 300°C недопустим, так как это вызывает «отпуск» металла и потерю упругих свойств.
- Критерии закупки для B2B: При оптовых поставках ключевыми факторами являются наличие сертификатов соответствия (ГОСТ/ISO), стабильность химического состава стали от партии к партии и логистическая надежность поставщика, способного обеспечить отгрузку в день заказа.
Физика удара: почему плоское зубило выходит из строя раньше времени
В промышленной практике мы часто сталкиваемся с ситуацией, когда инструмент ломается не из-за дефекта материала, а из-за несоответствия его термической обработки реальным условиям эксплуатации. Плоское зубило (часто называемое «слесарным» или «крейцмейселем» при узкой рабочей части) работает в режиме экстремальных динамических нагрузок. Удар молотка или пневматического молотка генерирует ударную волну, которая проходит через тело инструмента, отражается от режущей кромки и создает зоны высокого напряжения.
Основная ошибка производителей низкого ценового сегмента — попытка сделать зубило максимально твердым по всей длине. Это грубое нарушение инженерных норм. Если весь стержень имеет твердость выше 45 HRC, он теряет способность поглощать энергию удара. Результат предсказуем: вместо того чтобы скалывать бетон или рубить металл, зубило раскалывается вдоль, превращаясь в опасный снаряд. В нашей практике был зафиксирован случай на строительном объекте в провинции Хэбэй, где использование партии зубил с неравномерной структурой мартенсита привело к травме работника осколком длиной 4 см. Расследование показало, что закалка была проведена без контроля температуры отпуска, что создало внутренние напряжения, невидимые глазу.
Правильное плоское зубило должно работать как демпфер. Его сердцевина остается относительно мягкой и вязкой (30–40 HRC), принимая на себя ударную нагрузку, в то время как режущая кромка сохраняет высокую твердость для сопротивления абразивному износу. Именно этот двойственный характер структуры определяет долговечность инструмента. Для инженеров по закупкам важно понимать: дешевое зубило экономит 15–20% бюджета на этапе покупки, но увеличивает расход оснастки на 40–50% из-за частой замены и простоев.
Металлургия процесса: этапы правильной термической обработки
Процесс создания надежного слесарного инструмента начинается с выбора стали. Для плоских зубил стандартом де-факто являются углеродистые инструментальные стали марок У7, У8, У9 (аналоги международных U7A, U8A) или легированные стали типа 9ХС. Содержание углерода в диапазоне 0,7–0,9% обеспечивает необходимый баланс между способностью к закалке и сохранением пластичности.
Нагрев и контроль температуры
Первый критический этап — нагрев рабочей части до аустенитного состояния. Температура должна достигать 780–800°C. Визуальный контроль цвета каления здесь недостаточен для профессионального производства; требуется использование пирометров. Перегрев выше 850°C приводит к росту зерна аустенита, что делает сталь крупнозернистой и хрупкой («пережог»). Недогрев ниже 750°C не позволит получить полноценную структуру мартенсита, и инструмент будет быстро тупиться.
Локальная закалка и среда охлаждения
Закалка плоского зубила всегда должна быть локальной. Нагреву подвергается только режущая часть длиной 20–30 мм. Опускать раскаленное зубило полностью в воду или масло категорически запрещено. Охлаждение начинается с режущей кромки в воде или водно-солевом растворе. Как только зона охлаждения приобретает темно-серый цвет (примерно через 2–3 секунды), зубило вынимают для проведения «отпуска остаточным теплом».
Суть метода заключается в том, что тепло от горячей сердцевины инструмента перетекает к уже охлажденной кромке, немного повышая её температуру. Это снимает внутренние напряжения. Когда цвет побежалости на кромке станет соломенно-желтым или светло-коричневым (температура 200–250°C), процесс резко останавливают полным охлаждением в воде. Этот нюанс часто игнорируется в кустарных мастерских, но именно он определяет отсутствие микротрещин на режущей грани.
Отпуск и стабилизация структуры
Финальный этап — низкий отпуск при температуре 150–200°C в течение 1–2 часов. Это переводит нестабильный мартенсит закалки в более устойчивую структуру, снижая хрупкость без существенной потери твердости. После отпуска твердость режущей кромки стабилизируется на уровне 52–58 HRC, что является золотым стандартом для работы по бетону, кирпичу и мягким металлам.
Инженерная рекомендация: При приемке партии инструмента требуйте предоставления протоколов термообработки или проводите выборочные замеры твердости портативным твердомером. Разброс значений в одной партии не должен превышать 2–3 единицы HRC.
Эксплуатационные нюансы: геометрия заточки и угол профиля
Даже идеально закаленное зубило будет неэффективным, если его геометрия не соответствует материалу обработки. Угол заточки — это компромисс между остротой (легкость входа) и прочностью (сопротивление выкрашиванию).
| Обрабатываемый материал |
Рекомендуемый угол заточки (градусы) |
Особенности эксплуатации |
| Чугун, бронза, мягкая сталь |
60° – 70° |
Требуется высокая прочность кромки из-за вязкости материала. Риск выкрашивания минимален при правильном угле. |
| Сталь средней твердости |
60° |
Универсальный угол для большинства слесарных работ. Баланс между проникновением и стойкостью. |
| Медь, латунь, алюминий |
45° – 50° |
Мягкие металлы требуют острой кромки. При большем угле зубило будет «соскальзывать», а не резать. |
| Бетон, кирпич, камень |
60° – 70° |
Абразивный износ высок. Кромка должна быть широкой и прочной. Частая подточка обязательна. |
Важно учитывать состояние бойка молотка или хвостовика пневмоинструмента. Если боек имеет сколы или неровности, энергия удара передается неравномерно, что приводит к перекосу зубила и одностороннему износу или излому. В компании ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование» мы рекомендуем клиентам проводить регулярный аудит не только самого зубила, но и ударного инструмента. Наши специалисты отмечают, что до 30% поломок ручного инструмента связано с использованием изношенных бойков гайковертов или молотков с деформированной рабочей поверхностью.
Типичные ошибки при работе и методы их предотвращения
Опыт показывает, что человеческий фактор влияет на срок службы инструмента не меньше, чем качество стали. Ниже приведены три наиболее распространенные ошибки, приводящие к преждевременному выходу зубила из строя.
1. Работа с «наклепом»
При длительной рубке стали режущая кромка может расплющиваться, образуя грибовидный наплыв (наклеп). Если продолжить работу без зачистки, этот наплыв начнет крошиться, и осколки металла могут отлететь в оператора. Правило безопасности: Грибовидную головку необходимо регулярно стачивать на шлифовальном станке. Никогда не пытайтесь сбить наклеп ударами другого молотка — это создает микротрещины в теле зубила.
2. Использование как рычага
Плоское зубило предназначено исключительно для осевых ударных нагрузок. Использование его в качестве рычага для отгиба листового металла или вскрытия ящиков создает изгибающий момент, к которому закаленная сталь не приспособлена. Изгиб даже на 2–3 градуса необратимо повреждает кристаллическую решетку в зоне перехода от твердой кромки к мягкому телу. Впоследствии инструмент сломается именно в этом месте при следующем ударе.
3. Перегрев при заточке
Частая ошибка при восстановлении инструмента — перегрев кромки на быстрорежущем круге. Если металл посинел во время заточки, значит, произошел отпуск, и твердость упала ниже 40 HRC. Такое зубило затупится после первых пяти ударов. Заточку следует выполнять с обязательным охлаждением водой или использовать низкооборотистые станки с большим диаметром круга.
Логистика и снабжение: как выбрать надежного партнера для MRO-закупок
Для промышленных предприятий и строительных подрядчиков вопрос качества инструмента неразрывно связан с надежностью поставок. Сбой в обеспечении расходными материалами, такими как зубила, сверла или диски, может остановить целый участок работ. В условиях современного рынка, где сроки проектов жестко регламентированы, критически важно иметь поставщика, который гарантирует не только качество продукта, но и стабильность цепочки поставок.
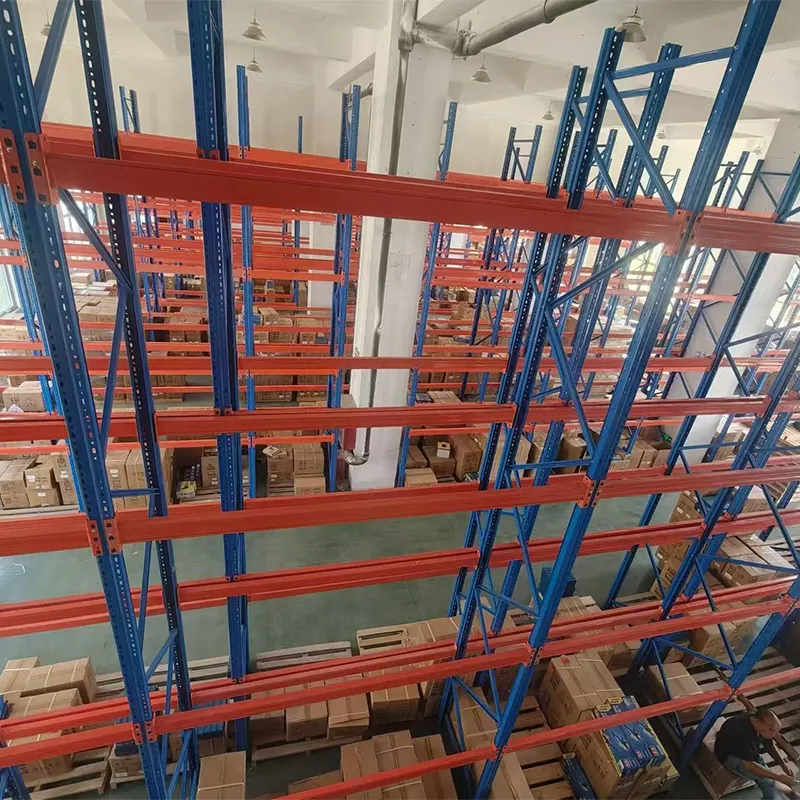
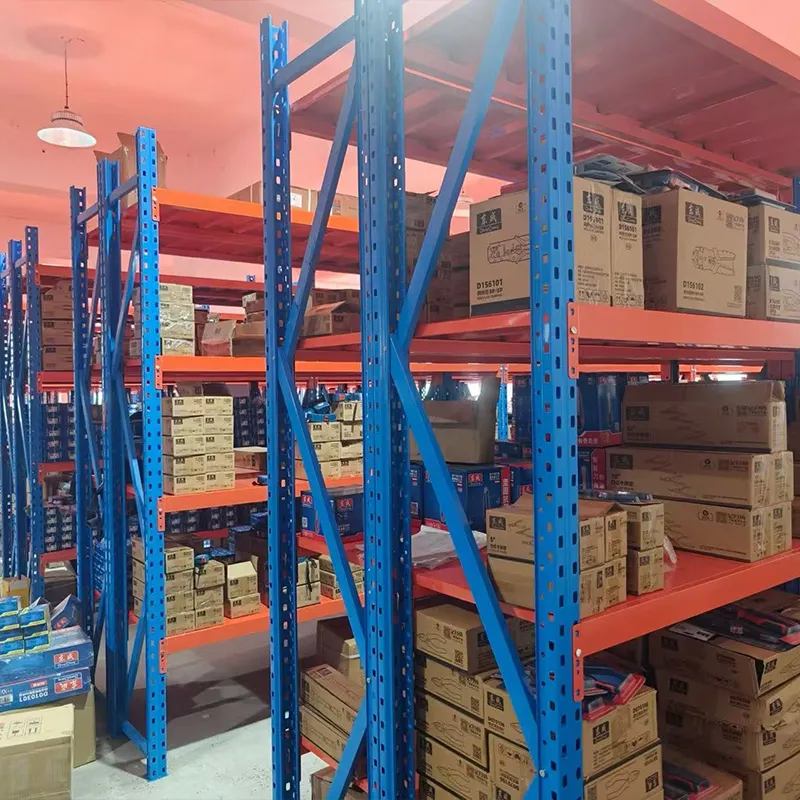
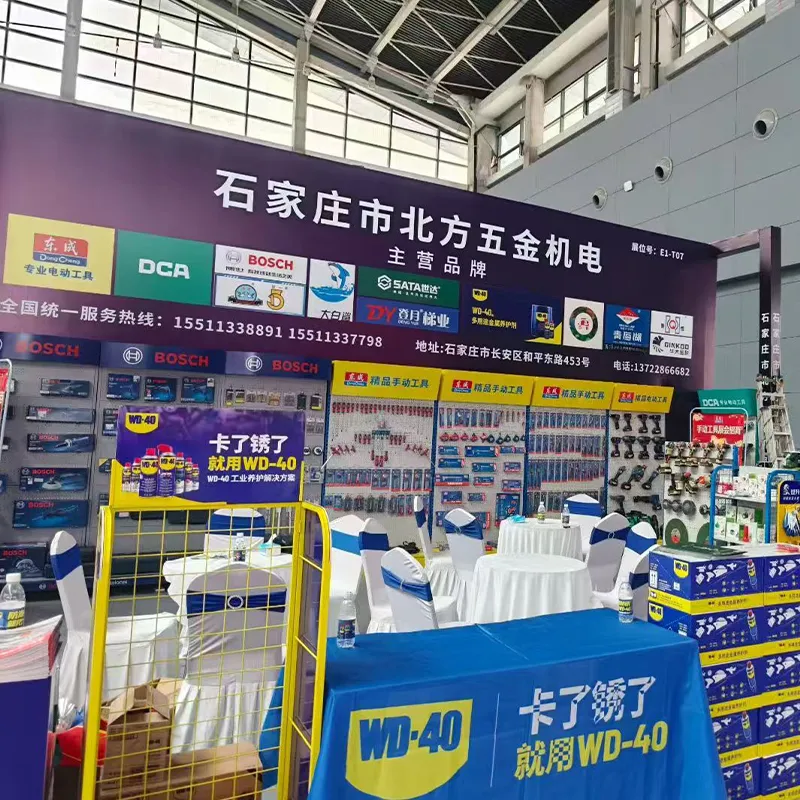
Компания ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование» решает эту задачу через интеграцию складской логистики и прямого партнерства с производителями. Базируясь в городе Шицзячжуан, в центре промышленного района провинции Хэбэй, мы обеспечиваем доступ к ресурсам всего Северного Китая. Наш складской комплекс площадью 8200 кв. м поддерживает постоянный запас свыше 30 000 наименований товаров, включая ручной инструмент, метизы и электрооборудование.
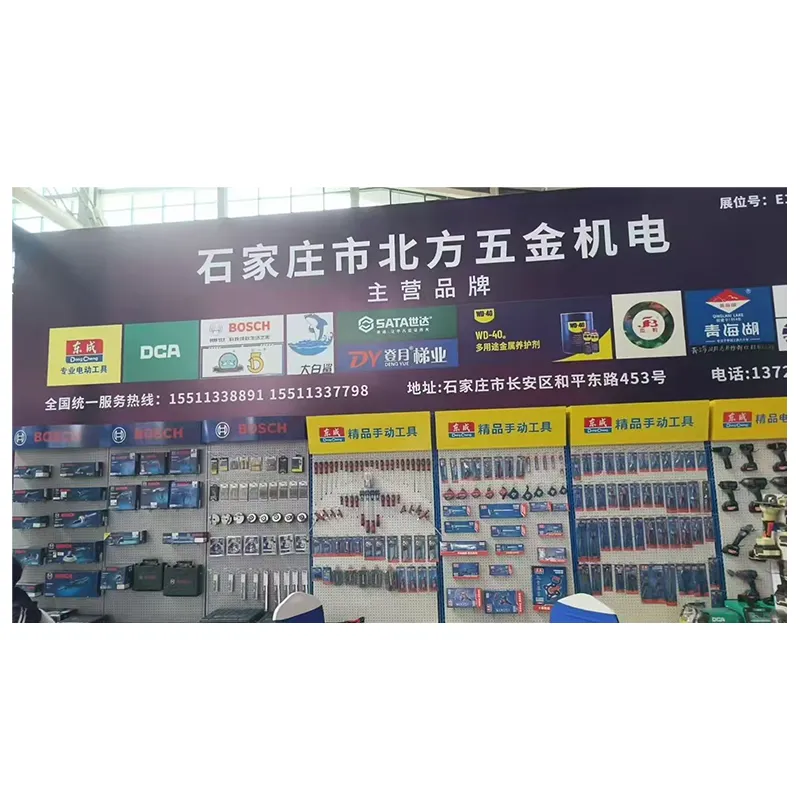
Мы понимаем специфику B2B-закупок: клиенту не просто нужно «купить зубила», ему нужно закрыть потребность проекта «под ключ». Поэтому наша модель работы строится на принципах «одного окна». Мы являемся официальными дистрибьюторами таких брендов, как SATA, Dongcheng, Bosch и WD-40, что исключает риск попадания контрафакта на объект. Каждая партия товара проходит строгий входной контроль: проверяется маркировка, целостность упаковки и соответствие техническим паспортам. Отсутствие следов восстановления или брака — наш базовый стандарт.
Логистическая эффективность подтверждается цифрами: собственный автопарк из 7 автомобилей позволяет нам осуществлять отгрузку в день оформления заявки. Для клиентов в регионе Пекин–Тяньцзинь–Хэбэй срок доставки составляет не более 72 часов, а в пределах провинции Хэбэй — до 48 часов. Ежегодно мы отгружаем более 220 000 единиц продукции, обслуживая свыше 5000 корпоративных клиентов, от муниципальных учреждений до крупных машиностроительных заводов. Уровень повторных покупок в 89% говорит о том, что наши партнеры ценят предсказуемость и прозрачность наших процессов.
Выбирая поставщика, обращайте внимание на глубину склада и наличие технической поддержки. Мы предоставляем не просто товар, а экспертное сопровождение: наши 60 специалистов помогут подобрать инструмент под конкретные задачи, будь то тяжелые трубные ключи SATA для трубопроводных работ или специализированные зубила для демонтажа железобетона. Прямые контракты с более чем 50 заводами-производителями позволяют нам предлагать конкурентные цены без посреднических наценок, сохраняя при этом высокое качество продукции.
Заключение: инвестиция в безопасность и эффективность
Плоское зубило — простой на вид, но сложный в производстве инструмент. Его надежность зависит от точного соблюдения технологий закалки, правильного выбора угла заточки и грамотной эксплуатации. Экономия на качестве инструмента иллюзорна и ведет к росту травматизма и простоев. Профессиональный подход к выбору поставщика, такого как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», позволяет снизить совокупную стоимость владения инструментом и обеспечить бесперебойную работу предприятия.
Не рискуйте безопасностью своих сотрудников и сроками проектов. Доверьте снабжение профессионалам с проверенной репутацией и отлаженной логистикой.
Готовы оптимизировать закупки инструмента?
Запросите коммерческое предложение и технические паспорта на интересующие вас позиции прямо сейчас. Наши менеджеры подготовят индивидуальный расчет с учетом объемов и сроков поставки.