Отрезной станок по металлу: Критерии выбора надежного поставщика промышленного оборудования
Выбор отрезного станка по металлу — это не просто закупка единицы оборудования, а стратегическое решение, определяющее рентабельность всего производственного цикла на годы вперед. В условиях современного промышленного производства, где точность реза напрямую влияет на последующие операции сварки и сборки, ошибка в выборе поставщика может стоить предприятию миллионов рублей убытков из-за брака и простоев. Мы, как команда инженеров с 15-летним опытом интеграции металлообрабатывающих линий, видели множество случаев, когда экономия на этапе закупки приводила к катастрофическим последствиям в эксплуатации.
Рынок насыщен предложениями от производителей Китая, Европы и стран СНГ. Однако статус «ведущий поставщик» нельзя присваивать компаниям, основываясь лишь на красивых буклетах. Истинное лидерство определяется способностью обеспечить соответствие оборудования стандартам ГОСТ и ЕАС, гарантировать наличие складской программы запчастей в России и предоставить техническую поддержку, которая работает в режиме 24/7. В этой статье мы разберем технические нюансы, скрытые риски импорта и критерии, по которым следует оценивать партнеров для поставки тяжелого промышленного оборудования.
Если вы планируете модернизацию цеха или запуск новой линии, понимание различий между ленточно-пильными, абразивными и дисковыми станками станет вашим главным инструментом переговоров с менеджерами продаж. Не позволяйте продавцам манипулировать вами терминами. Требуйте конкретных параметров: скорости резания, ресурса шпинделя и гарантийных условий на гидравлику. Только так можно заключить сделку, которая принесет прибыль, а не головную боль.
Технологические типы отрезных станков: Что подходит именно вашему производству?
Прежде чем обсуждать цены и условия доставки, необходимо четко определить технологическую задачу. Универсальных станков не существует. Каждая конструкция имеет свои физические ограничения и зоны максимальной эффективности. Мы классифицируем оборудование по принципу действия режущего инструмента, так как именно этот фактор диктует требования к обслуживанию и качеству получаемого реза.
Ленточно-пильные станки: Экономичность и чистота реза
Ленточно-пильные станки (horizontal band saws) являются стандартом де-факто для заготовительных участков средних и крупных машиностроительных предприятий. Их главное преимущество — минимальная ширина пропила (керфа), что снижает расход дорогостоящего металла на стружку. Для трубного проката и сплошного круга диаметром до 500 мм это наиболее рациональный выбор.
В нашей практике мы часто сталкиваемся с заблуждением, что любой ленточный станок справится с любыми материалами. Это не так. Для резки нержавеющих сталей и титановых сплавов требуются станции с принудительным охлаждением зоны реза и регулировкой скорости полотна в широком диапазоне (обычно от 20 до 120 м/мин). Дешевые модели с фиксированной скоростью быстро выводят из строя пильные полотна, увеличивая себестоимость метра реза в 3-4 раза.
Ключевой параметр здесь — жесткость станины. Ведущие поставщики используют станины из чугуна или сварные конструкции с термической обработкой для снятия напряжений. Если производитель экономит на металле станины, при резке пакетов профиля возникнет вибрация, которая приведет к волнистому резу и быстрому износу подшипников направляющих блоков. При запросе коммерческого предложения всегда уточняйте массу станка: более тяжелая машина, как правило, обеспечивает лучшую стабильность процесса.
Абразивно-отрезные станки: Мощность против точности
Абразивные станки (cut-off grinders) незаменимы там, где требуется высокая скорость удаления материала и нет строгих требований к чистоте поверхности реза. Они широко используются в строительной индустрии, при демонтажных работах и в кузнечных цехах для обрезки облоя. Их принцип действия основан на трении абразивного круга о металл, что сопровождается высоким тепловыделением.
Главный риск при использовании абразивных станков — термическое поражение зоны реза (пережог). Для конструкционных сталей это допустимо, но для инструментальных сталей и легированных сплавов такой метод категорически не подходит, так как меняет структуру металла в приповерхностном слое. Ведущие поставщики оборудования всегда предупреждают об этом ограничении. Если ваш технологический процесс предполагает последующую закалку деталей, откажитесь от абразивной резки в пользу механической.
Еще один важный аспект — безопасность. Абразивные круги являются хрупкими инструментами. Разрыв круга на высоких оборотах (до 3000 об/мин) представляет смертельную опасность. Поэтому при выборе поставщика обращайте внимание на наличие сертифицированных защитных кожухов и систем блокировки запуска при открытом корпусе. Наличие маркировки ЕАС на защитных элементах обязательно для легальной эксплуатации в РФ.
Дисковые и торцовочные станки: Прецизионная обработка
Для получения реза под углом (45°, 60° и др.) без последующей механической обработки торцов применяются дисковые станки. Они обеспечивают высокую перпендикулярность и чистоту поверхности, сравнимую с токарной обработкой. Это оборудование чаще всего используется в производстве мебельных каркасов, велосипедов, ограждений и архитектурных металлических конструкций.
Сложность здесь заключается в настройке угла реза. Дешевые модели имеют люфт в поворотном механизме, который увеличивается со временем. Ведущие производители используют прецизионные червячные передачи с бронзовыми шестернями и системы фиксации положения. При приемке такого станка обязательно проверьте угол реза калиброванным угольником на образцах из разных партий металла. Разброс не должен превышать 0.5 градуса.
Мы рекомендуем рассматривать дисковые станки только для трубного профиля круглого и квадратного сечения. Для сплошного прутка большого диаметра они неэффективны из-за высокой стоимости твердосплавных или пильных дисков и ограничений по глубине реза. Правильный выбор типа станка экономит до 30% бюджета на расходные материалы в первый год эксплуатации.
Ключевые технические параметры: На что смотреть в спецификации
Многие закупщики совершают ошибку, сравнивая станки только по максимальной толщине реза. Это поверхностный подход. Чтобы выбрать действительно надежное оборудование, необходимо анализировать совокупность технических характеристик, которые влияют на производительность и долговечность.
| Параметр |
Влияние на процесс |
Рекомендуемое значение для интенсивной работы |
| Мощность главного привода (кВт) |
Определяет способность станка резать твердые сплавы без остановки шпинделя. |
Не менее 4 кВт для диаметров до 300 мм; от 7.5 кВт для диаметров свыше 400 мм. |
| Скорость резания (м/мин) |
Влияет на качество поверхности и стойкость инструмента. |
Плавная регулировка в диапазоне 20-100 м/мин для универсальности. |
| Тип подачи (гидравлика/пневматика/груз) |
Гидравлика обеспечивает постоянное давление независимо от износа полотна. |
Гидравлическая подача с регулятором потока для стабильного качества. |
| Жесткость направляющих блоков |
Предотвращает увод пилы в сторону, особенно в конце реза. |
Подшипниковые узлы с возможностью микрометрической регулировки зазора. |
| Система охлаждения (СОЖ) |
Отводит тепло и смазывает зону резания, продлевая жизнь пилы. |
Объем бака не менее 40 л, насос с регулировкой подачи на два сопла. |
Рассмотрим подробнее параметр мощности. Часто производители указывают «номинальную» мощность двигателя, которая достигается только при идеальных условиях. В реальности, при падении напряжения в сети или вязкости материала, двигатель может перегреваться. Ведущие поставщики оборудования устанавливают двигатели с классом изоляции F и запасом мощности 15-20%. Это позволяет станку работать в трехсменном режиме без перегрева обмоток.
Гидравлическая система подачи — еще один узел, требующий пристального внимания. В дешевых станках используются простые цилиндры без компенсации износа пилы. В результате, когда пила затупляется, давление остается прежним, что приводит к поломке зубьев. Современные станции оснащены пропорциональными клапанами или системами мониторинга нагрузки на двигатель (амперметрами), которые автоматически снижают скорость подачи при увеличении сопротивления резанию. Запросите схему гидравлики у поставщика: наличие фильтров тонкой очистки масла говорит о серьезном подходе к надежности.
Не игнорируйте систему удаления стружки. В ленточно-пильных станках стружка набивается в полость шкивов и направляющих. Если конструкция не предусматривает удобный доступ для чистки или автоматический смыв стружки СОЖ, оператор будет тратить до 30% рабочего времени на обслуживание. Это скрытая потеря производительности. Идеальное решение — закрытая камера резания с системой принудительного слива эмульсии в фильтр-бак.
Стандарты качества и сертификация: Гарантия безопасности и legality
Ввоз и эксплуатация промышленного оборудования в Российской Федерации и странах ЕАЭС строго регламентированы. Отсутствие необходимых документов может привести к остановке производства инспекцией Ростехнадзора и аннулированию страховки в случае несчастного случая. Ведущий поставщик оборудования обязан предоставить полный пакет разрешительной документации.
Основным документом является Декларация о соответствии Техническим регламентам Таможенного союза (ТР ТС). Для отрезных станков ключевыми являются:
- ТР ТС 010/2011 «О безопасности машин и оборудования». Регламентирует требования к механической прочности, защите от движущихся частей, уровню шума и вибрации.
- ТР ТС 004/2011 «О безопасности низковольтного оборудования». Касается электрических компонентов станка (шкафы управления, двигатели, кабели).
- ТР ТС 020/2011 «Электромагнитная совместимость технических средств». Важно для станков с ЧПУ и частотными преобразователями, чтобы они не создавали помех другому оборудованию в цеху.
Помимо обязательной сертификации, наличие сертификата ISO 9001:2015 у производителя свидетельствует о налаженной системе контроля качества. Это не гарантирует, что каждый станок будет идеальным, но значительно снижает вероятность получения бракованной продукции. Мы рекомендуем запрашивать копии сертификатов ISO не только у завода-изготовителя, но и у поставщиков ключевых компонентов (например, двигателей Siemens или гидравлики Bosch Rexroth), если они заявлены в спецификации.
Особое внимание следует уделить соответствию климатическому исполнению. Согласно ГОСТ 15150, оборудование должно иметь маркировку УХЛ4 (умеренный и холодный климат) для работы в неотапливаемых помещениях в большинстве регионов России. Если станок предназначен для работы на улице или в неотапливаемом складе зимой, требуется исполнение ХЛ. Использование станка с исполнением У4 при температуре ниже +5°C может привести к растрескиванию пластиковых деталей, застыванию смазки и отказу электроники. Всегда уточняйте этот параметр у менеджера проекта.
Еще один важный аспект — экологические нормы. Современные СОЖ (смазочно-охлаждающие жидкости) должны быть биоразлагаемыми и безопасными для оператора. Ведущие поставщики предлагают станции с системами фильтрации и очистки СОЖ, что позволяет сократить расходы на замену эмульсии и улучшить условия труда в цеху. Отсутствие такой системы — признак устаревшей конструкции.
Почему стоит рассмотреть поставщиков из Китая: Разрушение стереотипов
Долгое время существовал стереотип, что китайское оборудование — это синоним низкого качества. Ситуация кардинально изменилась за последние 5-7 лет. Китайские заводы, ориентированные на экспорт в Россию и Европу, внедрили строгий контроль качества и используют комплектующие ведущих мировых брендов. Однако рынок неоднороден, и риск нарваться на «гаражное» производство все еще велик.
Главное преимущество китайских станков — соотношение цены и функциональности. Европейский аналог ленточно-пильного станка с ЧПУ будет стоить в 2.5-3 раза дороже китайского при схожих технических характеристиках. При этом, если выбран правильный завод, разница в надежности будет минимальной. Ключ к успеху — работа через проверенного посредника или напрямую с фабрикой, имеющей отдел технического контроля (QC department).
Мы выделяем три уровня китайских производителей:
- Бюджетный сегмент: Используют местные компоненты, простую электронику. Подходят для нерегулярных работ, гаражных мастерских. Риск поломок высок, запас прочности низкий.
- Средний сегмент (Export Quality): Используют двигатели известных брендов, качественную гидравлику, контроллеры Siemens или Delta. Имеют сертификаты CE и EAC. Оптимальный выбор для большинства российских предприятий.
- Премиум сегмент: Заводы, поставляющие оборудование для автомобильной и аэрокосмической отрасли. Высокая степень автоматизации, прецизионная сборка. Цена близка к европейской, но сервисная поддержка лучше.
Один из наших клиентов столкнулся с проблемой при закупке станка у неизвестного поставщика на Alibaba. Станок прибыл с двигателем, мощность которого была занижена на 30% от заявленной, а гидравлические шланги были изготовлены из некачественной резины, которая потрескалась через месяц. После перехода к сертифицированному поставщику, который проводит предотгрузочную инспекцию, такие проблемы исчезли. Этот опыт показал нам, что экономия на проверке поставщика ложится дорого.
При работе с Китаем критически важно согласовывать Technical Agreement (техническое соглашение) перед оплатой. В нем должны быть прописаны не только общие характеристики, но и конкретные бренды компонентов (например, “PLC: Siemens S7-1200”, “Bearings: SKF or NSK”). Это исключит подмену деталей на более дешевые аналоги в процессе производства.
Комплексный подход к снабжению: Опыт ООО «Шицзячжуан Бэйфан»
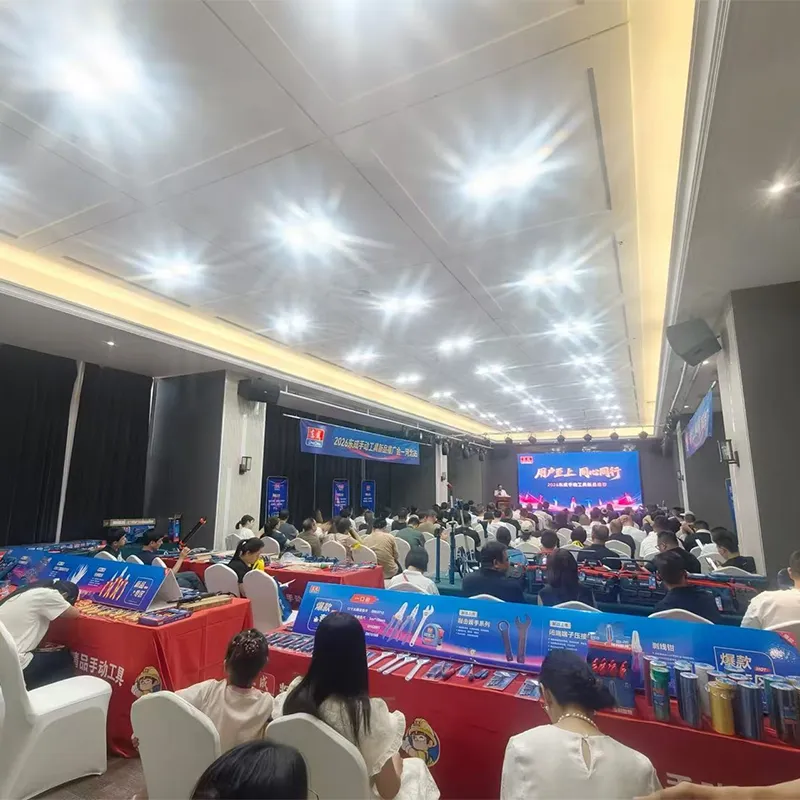
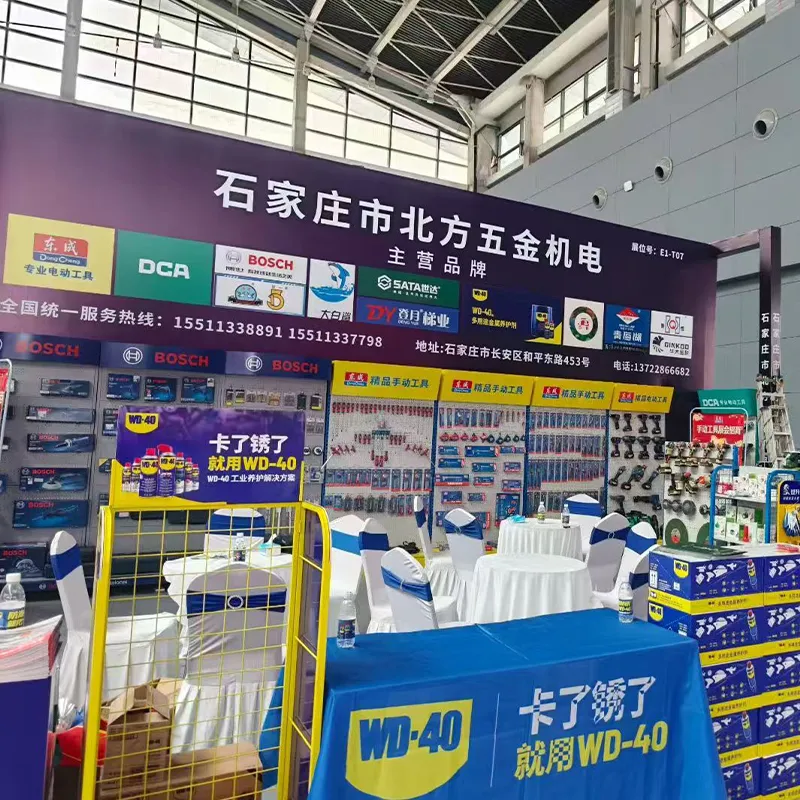
Выбор надежного партнера выходит за рамки покупки одного станка. Эффективность производства зависит от бесперебойного обеспечения всем спектром инструментов и расходных материалов. В этом контексте показателен опыт компании ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», которая зарекомендовала себя как профессиональный комплексный поставщик в регионе Северного Китая.
Базируясь в городе Шицзячжуан, центральном деловом районе провинции Хэбэй, компания успешно охватывает рынки Пекина, Тяньцзиня и соседних провинций. Их модель бизнеса, построенная на принципах комплексных закупок «одного окна», идеально иллюстрирует современный подход к MRO-закупкам (Maintenance, Repair, and Operations). Вместо работы с десятками разрозненных поставщиков, клиенты получают доступ к единой инфраструктуре, объединяющей дистрибуцию брендов, оптовую торговлю и обеспечение инженерных проектов.
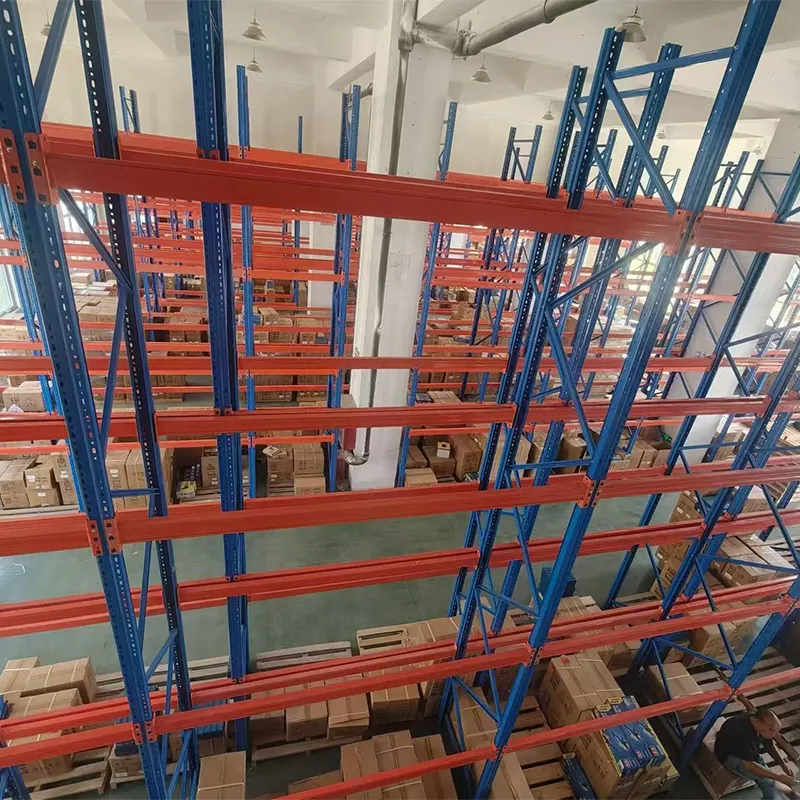
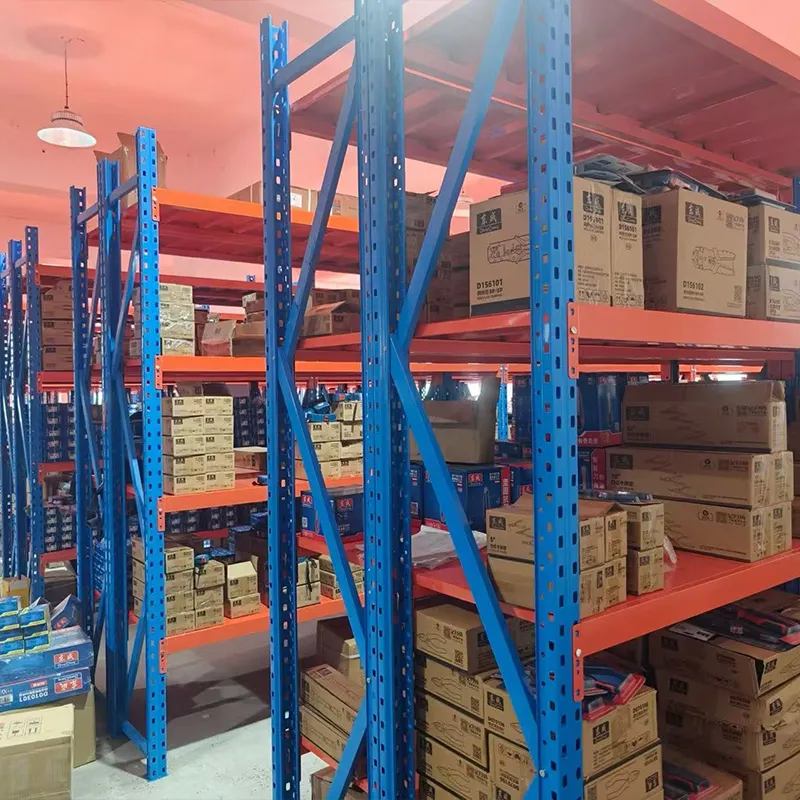
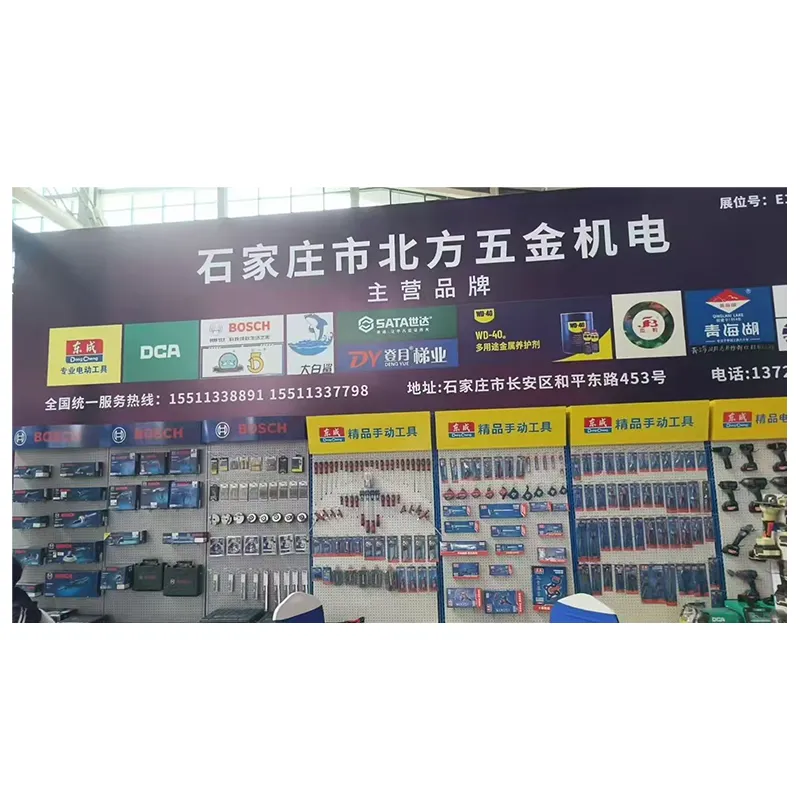
Масштабы операций «Шицзячжуан Бэйфан» внушают доверие: стандартизированный складской центр площадью 8200 кв. м поддерживает наличие свыше 30 000 наименований товаров, включая ручной и электроинструмент, метизы и средства индивидуальной защиты. Прямые партнерские отношения с более чем 50 производителями, среди такие бренды как Dongcheng, SATA, Bosch и WD-40, позволяют компании исключать многоуровневых посредников. Это гарантирует не только конкурентные цены, но и подлинность продукции, что критически важно при закупкеных инструментов для обслуживания того же самого отрезного оборудования.
Логистическая эффективность компании также служит примером для подражания в индустрии. Собственный автопарк из 7 автомобилей обеспечивает доставку в пределах провинции Хэбэй за 48 часов, а в регионе Пекин–Тяньцзинь–Хэбэй — за 72 часа. Ежедневно обрабатывается свыше 180 заказов, а ежегодный объем отгрузок превышает 220 000 единиц. Такой уровень сервиса минимизирует простои предприятий-клиентов, будь то строительные организации или машиностроительные заводы, которых компания обслуживает более 5000.
Интеграция подобных поставщиков в цепочку снабжения позволяет российским компаниям, работающим с китайским оборудованием, получать не только сами станки, но и качественный сопутствующий инструмент (например, разводные ключи Dongcheng или измерительные приборы SATA) с гарантией оригинальности и быстрой доставкой. Строгий входной контроль качества, применяемый в «Шицзячжуан Бэйфан», где проверяется каждое поступление товара, является тем самым стандартом, который следует требовать и от поставщиков основного оборудования.
Логистика, таможня и ввод в эксплуатацию: Скрытые этапы сделки
Покупка станка — это только половина дела. Доставка, таможенная очистка и монтаж составляют значительную часть затрат и сроков. Непрофессионализм на этих этапах может свести на нет все преимущества выгодной цены оборудования.
Таможенная очистка требует правильного подбора кода ТН ВЭД. Для отрезных станков обычно используется код 8465. Ошибка в классификации может привести к изменению ставки пошлины или необходимости предоставления дополнительных разрешений. Ведущие поставщики сотрудничают с опытными таможенными брокерами, которые заранее рассчитывают все платежи и готовят необходимый пакет документов (инвойс, упаковочный лист, техническое описание, сертификаты).
Логистика тяжелого оборудования требует специального транспорта. Станки весом более 1 тонны часто требуют загрузки краном и крепления на платформе специальными стропами. Повреждение станины при неправильной транспортировке — распространенная проблема. Требуйте от поставщика фотоотчет упаковки и погрузки. Оборудование должно быть законсервировано антикоррозийным составом и упаковано в деревянный ящик, усиленный металлическими лентами.
Шеф-монтаж и пусконаладочные работы (ПНР) — обязательный этап. Даже самый лучший станок будет работать плохо, если его неправильно выставить по уровню. Перекос станины всего на 1 мм на метр длины приведет к неравномерному износу пилы и ухудшению качества реза. Инженеры поставщика должны провести геодезическую выверку, подключить коммуникации, настроить ЧПУ и провести пробные резы. Только после подписания акта ПНР гарантия начинает действовать в полном объеме.
Обучение персонала — еще один критический момент. Операторы должны знать не только как нажать кнопку «Старт», но и как правильно заменить пильное полотно, настроить натяжение и диагностировать основные неисправности. Отсутствие обучения приводит к тому, что оборудование ломается из-за человеческого фактора, а гарантия аннулируется производителем.
Сервисное обслуживание и наличие запчастей: Долгосрочная перспектива
Срок службы отрезного станка составляет 10-15 лет. За это время он потребует замены расходных материалов и, возможно, ремонта узлов. Главный вопрос, который нужно задать поставщику: «Где находится склад запчастей?». Если запчасти находятся в Китае, срок ожидания может составлять 3-6 недель. Для непрерывного производства это недопустимо.
Ведущие поставщики формируют стартовый комплект запчастей (starter kit) при продаже станка. В него входят:
- Комплект направляющих блоков и подшипников;
- Набор ремней привода;
- Фильтры для гидравлической системы и СОЖ;
- Электромагнитные клапаны и датчики положения.
Наличие сервиса на территории России — огромный плюс. Возможность вызова инженера в течение 48 часов минимизирует простой. Уточните, есть ли у поставщика собственная сервисная служба или он привлекает сторонние организации. Собственная служба обычно лучше знает специфику оборудования и имеет прямой доступ к технической документации завода.
Также важно наличие программного обеспечения для диагностики. Современные станки с ЧПУ позволяют подключаться к ноутбуку и считывать ошибки. Поставщик должен предоставить лицензионное ПО и инструкцию по диагностике на русском языке. Это позволит вашим механикам оперативно устранять мелкие сбои без ожидания специалиста.
Часто задаваемые вопросы
Какой срок поставки отрезного станка из Китая?
Стандартный срок производства составляет 20-30 рабочих дней. Логистика железнодорожным транспортом занимает 15-25 дней, автотранспортом — 20-35 дней в зависимости от пограничных переходов. Таможенная очистка добавляет 5-10 дней. Таким образом, реалистичный срок «под ключ» составляет 2-3 месяца. Срочные заказы возможны за доплату, но это рискованно из-за возможного снижения качества контроля.
Можно ли использовать стандартные пильные полотна на китайских станках?
Да, большинство ленточно-пильных станков стандартизированы под международные размеры полотен (например, длина 2650 мм, 3000 мм и т.д.). Однако важно проверить диаметр шкивов и тип направляющих. Некоторые производители используют нестандартные крепления. Всегда уточняйте совместимость расходных материалов перед покупкой. Мы рекомендуем закупать первую партию полотен вместе со станком у того же поставщика, чтобы протестировать их в реальных условиях.
Что делать, если станок пришел поврежденным?
Не подписывайте акт приема-передачи без детального осмотра. Зафиксируйте повреждения на фото и видео в присутствии водителя и представителя транспортной компании. Составьте коммерческий акт. Немедленно уведомите поставщика. Страховка груза, которую оформляет ведущий поставщик, покроет ущерб. Если груз был застрахован, выплата происходит в течение 1-2 месяцев. Ремонт или замена деталей осуществляются за счет страховой компании или поставщика.
Требуется ли регистрация станка в Ростехнадзоре?
Большинство отрезных станков не подлежат регистрации в Ростехнадзоре как опасные производственные объекты, если они не используются в составе опасных технологических процессов. Однако они подлежат периодическим испытаниям и проверкам службой охраны труда предприятия. Наличие паспорта оборудования и инструкции на русском языке обязательно для прохождения внутренних проверок и проверок ГИТ.
Заключение: Как сделать правильный выбор сегодня
Инвестиции в отрезной станок по металлу окупаются за счет снижения расхода материалов, повышения производительности и уменьшения брака. Выбор ведущего поставщика оборудования — это выбор партнера, который обеспечит техническую поддержку на всех этапах: от проектирования линии до сервисного обслуживания через 10 лет.
Не гонитесь за самой низкой ценой. Анализируйте совокупную стоимость владения (TCO), включая расходы на электроэнергию, расходные материалы, ремонт и простои. Требуйте прозрачности в спецификациях, проверяйте сертификаты и настаивайте на предотгрузочной инспекции. Помните, что надежное оборудование — это фундамент стабильного производства.
Мы готовы помочь вам подобрать оптимальное решение для ваших задач. Наши инженеры проведут бесплатный аудит вашего производства и предложат модель станка, которая максимизирует вашу прибыль. Свяжитесь с нами сегодня для получения детального коммерческого предложения и консультации.
Узнайте больше о наших решениях для металлообработки: каталог промышленного оборудования.