Ключевые критерии выбора ленточной шлифмашины: от мощности до абразива
Выбор промышленного оборудования — это всегда компромисс между производительностью, качеством поверхности и стоимостью владения. В нашей практике работы с деревообрабатывающими предприятиями от Краснодара до Новосибирска мы неоднократно сталкивались с ситуацией, когда закупка «бюджетного» станка приводила к удорожанию конечного продукта из-за высоких затрат на абразивные материалы и простои. Если вы задаетесь вопросом как выбрать ленточную шлифмашину для деревообработки, этот полный гид поможет вам избежать типичных ошибок и подобрать оборудование, которое окупится в первый год эксплуатации.
Ленточная шлифовка остается золотым стандартом для удаления больших объемов материала и подготовки массива древесины под финишное покрытие. Однако рынок перенасыщен предложениями: от китайских OEM-сборок до европейских премиум-брендов. Чтобы сделать осознанный выбор, необходимо смотреть не на красивую картинку в каталоге, а на технические характеристики, конструкцию узла натяжения и совместимость с вашими текущими производственными процессами.
В этом руководстве мы разберем механику процесса, требования к электродвигателям, нюансы работы с разными породами дерева и критерии оценки надежности поставщика. Мы не будем использовать маркетинговые клише, а опираться на реальные данные тестов и опыт интеграции станков в производственные линии.
Почему мощность двигателя не равна производительности
Первый параметр, на который смотрит большинство закупщиков — мощность двигателя в киловаттах (кВт). Интуитивно кажется, что чем больше кВт, тем быстрее снимается стружка. Это верно лишь отчасти. Реальная производительность зависит от момента силы на ведущем валу и скорости движения ленты.
Для тяжелой черновой шлифовки дуба, ясеня или бука требуется высокий крутящий момент при низких скоростях. Двигатель мощностью 7,5–11 кВт с прямым приводом здесь покажет себя лучше, чем более слабый мотор с ременной передачей, которая может проскальзывать под нагрузкой. В то же время, для шлифовки сосны или МДФ избыточная мощность приведет только к быстрому засаливанию абразива и перегреву заготовки.
Практический совет: Обратите внимание на наличие частотного преобразователя (инвертора). Возможность плавной регулировки скорости ленты в диапазоне от 5 до 20 м/с позволяет адаптировать один станок под разные задачи. Без инвертора вы жестко привязаны к одной скорости, что снижает гибкость производства.
Конструкция контактного узла: сердце машины
Именно контактный узел определяет качество поверхности. Здесь расположены прижимные элементы, которые обеспечивают давление абразивной ленты на заготовку. Существует три основных типа конфигурации, и выбор зависит от того, какую геометрию деталей вы обрабатываете.
- Плоский прижимной башмак (Platen): Идеален для калибровки щитовых деталей и получения идеально плоской поверхности. Обеспечивает равномерное снятие материала по всей ширине. Минус — высокая теплогенерация, требующая эффективного охлаждения.
- Прижимной валик (Contact Roller): Используется для профильной шлифовки или работы с неровными поверхностями. Валик повторяет контур детали, но не гарантирует идеальной плоскостности. Часто используется в комбинации с плоским башмаком.
- Комбинированная схема: Современные универсальные станки часто оснащены сегментным прижимным устройством, где часть площади занимает плоский башмак, а часть — пневматические сегменты. Это позволяет компенсировать перепады толщины заготовки до 3-4 мм.
В нашей практике был случай, когда клиент приобрел станок только с жестким плоским башмаком для шлифовки клееного бруса с небольшими перепадами по высоте. Результатом стали «ступеньки» на поверхности и необходимость дополнительной ручной доработки, что съело всю экономию от автоматизации. Для таких задач сегментный прижим обязателен.
Технические параметры, влияющие на качество шлифовки
Помимо общей конструкции, существуют специфические параметры, которые напрямую влияют на эксплуатационные расходы и качество продукции. Игнорирование этих деталей при выборе ленточной шлифмашины для деревообработки — полный гид по которым мы сейчас составляем — ведет к скрытым убыткам.
Система охлаждения и удаление стружки
Дерево — материал с низкой теплопроводностью. При интенсивной шлифовке температура в зоне контакта может достигать 200°C и выше. Это вызывает две проблемы: ожог древесины (появление темных полос) и быстрое разрушение клеевого слоя абразивной ленты.
Эффективная система аспирации (стружкоудаления) выполняет двойную функцию: убирает отходы и охлаждает зону резания. При выборе станка проверьте диаметр патрубка аспирации. Для станков шириной шлифования 600-1000 мм минимальный диаметр должен составлять 150-200 мм. Скорость воздушного потока в канале должна быть не менее 20-25 м/с.
Важно: Наличие системы автоматической очистки фильтров аспирационного модуля критично для непрерывной работы. Забитые фильтры снижают тягу, что мгновенно отражается на качестве поверхности и сроке службы абразива.
Механизм натяжения и центровки ленты
Абразивная лента стоит дорого, и ее обрыв или смещение — это прямой финансовый ущерб. Надежный станок должен иметь автоматическую систему центровки (tracking) и натяжения.
Пневматическое натяжение предпочтительнее пружинного, так как оно обеспечивает постоянное усилие независимо от степени растяжения ленты в процессе работы. Система центровки должна реагировать на смещение ленты за доли секунды. Механические датчики менее надежны, чем оптические или ультразвуковые, хотя и дешевле в ремонте.
Мы рекомендуем обращать внимание на угол наклона верхнего направляющего вала. Возможность микро-регулировки угла («crowning») позволяет компенсировать естественное вытягивание центра ленты, продлевая её жизнь на 15-20%.
Ширина и длина абразивной ленты
Стандартные размеры лент варьируются, но наиболее распространены форматы 150×2500 мм, 200×2500 мм и широкие ленты 1350×2620 мм для промышленных калибровально-шлифовальных станков. Выбор ширины зависит от максимальной ширины заготовки. Правило простое: ширина заготовки не должна превышать 80-90% ширины ленты. Это оставляет место для компенсации неточностей подачи и предотвращает шлифовку краев стола.
Длина ленты влияет на цикл её охлаждения. Чем длиннее лента, тем больше времени у нее есть на остывание между проходами через зону контакта. Для интенсивных режимов работы предпочтительны станки, использующие длинные бесконечные ленты, а не короткие замкнутые циклы.
Сравнение типов приводов и систем управления
При поиске ответа на вопрос, как выбрать ленточную шлифмашину для деревообработки, полный гид должен включать сравнение технических решений. Ниже приведена таблица, помогающая сопоставить различные конфигурации приводов.
| Характеристика |
Прямой привод (Direct Drive) |
Ременной привод (Belt Drive) |
Гидравлический привод |
| КПД передачи энергии |
Высокий (до 95%) |
Средний (85-90%) |
Низкий (потери на нагрев масла) |
| Уровень шума |
Низкий |
Высокий (особенно при износе ремней) |
Средний (шум насоса) |
| Обслуживание |
Минимальное (подшипники) |
Регулярная замена и натяжение ремней |
Сложное (уплотнения, масло, фильтры) |
| Стоимость владения |
Низкая |
Средняя |
Высокая |
| Применение |
Универсальное, точная шлифовка |
Бюджетные модели, легкая шлифовка |
Тяжелые условия, влажная среда |
Из таблицы видно, что прямой привод с частотным преобразователем является оптимальным выбором для большинства современных деревообрабатывающих цехов. Он сочетает надежность, энергоэффективность и точность управления скоростью.
Автоматизация подачи: роль конвейера
Ручная подача заготовок допустима только для штучного производства или очень крупных деталей. Для серийной работы необходим подающий конвейер. Здесь ключевым параметром является материал покрытия конвейерной ленты.
- Резиновое покрытие: Универсальный вариант, обеспечивает хорошее сцепление для большинства пород дерева.
- Полиуретановое покрытие: Более износостойкое, подходит для работы с влажной древесиной или материалами с высокой смолистостью (сосна, ель).
- Сегментированный металлический конвейер: Используется для тяжелых калибровальных станков, где требуется максимальная жесткость и отсутствие проскальзывания.
Скорость подачи также должна регулироваться. Для черновой обработки скорость может достигать 20-30 м/мин, для финишной — 5-10 м/мин. Синхронизация скорости подачи и скорости шлифовальной ленты критична для предотвращения прижогов.
Безопасность и соответствие стандартам
Работа с высокоскоростными абразивными материалами сопряжена с серьезными рисками. При импорте оборудования или покупке локального производителя необходимо требовать подтверждения соответствия стандартам безопасности.
Для рынка РФ и стран ЕАЭС обязательным является сертификат соответствия ТР ТС (ЕАС). Для экспорта в Европу необходима маркировка CE. Ключевые стандарты, на которые стоит ориентироваться:
- ГОСТ EN 1807-1: Безопасность деревообрабатывающих станков. Ленточно-шлифовальные станки.
- ISO 14120: Общие требования к проектированию и изготовлению ограждений.
- IEC 60204-1: Безопасность электрического оборудования машин.
Обратите внимание на наличие блокировок безопасности. Станок не должен запускаться при открытых дверцах доступа к абразивной ленте. Также важна система экстренной остановки (грибок красного цвета), доступная с нескольких точек оператора.
В нашей практике встречались случаи, когда дешевые аналоги не имели должной защиты от выброса абразивной ленты при разрыве. Это создает смертельную опасность для оператора. Всегда проверяйте наличие прочных металлических кожухов, способных удержать осколки разорванной ленты.
Экономика владения: расчет стоимости часа работы
Цена станка — это лишь верхушка айсберга. Чтобы понять, как выбрать ленточную шлифмашину для деревообработки, полный гид должен включать расчет TCO (Total Cost of Ownership).
Основные статьи расходов:
- Абразивные материалы: Составляют до 40-50% операционных затрат. Качественный станок с точной центровкой экономит до 20% абразива за счет равномерного износа.
- Электроэнергия: Современные двигатели с классом энергоэффективности IE3 потребляют на 15-20% меньше энергии, чем старые модели IE2.
- Обслуживание: Замена подшипников, ремней, чистка фильтров. Простота доступа к узлам обслуживания сокращает время простоя.
- Брак: Стоимость переделки или утилизации испорченных заготовок.
Пример: Станок А стоит 1.5 млн руб., станок Б — 2.0 млн руб. Но станок Б имеет систему автоматической компенсации износа ленты, что экономит 15 000 руб. в месяц на абразивах и снижает брак на 5%. Окупаемость дополнительной инвестиции составит менее 4 месяцев при средней загрузке.
Часто задаваемые вопросы
Какая зернистость абразива нужна для разных этапов?
Для черновой калибровки и снятия следов от пиления используйте зернистость P40-P60. Для промежуточной шлифовки — P80-P100. Финишная подготовка под лак или масло требует P120-P150. Использование слишком мелкого зерна на первом этапе приведет к быстрому засаливанию и перегреву.
Можно ли шлифовать МДФ и шпон на одном станке?
Да, но требуется осторожность. МДФ генерирует много мелкой пыли, которая забивает поры абразива. Необходима мощная аспирация. Шпон требует минимального давления и мягкой подложки контактного узла, чтобы не протереть тонкий слой древесины до основания. Лучше иметь отдельные настройки или быстросменные узлы для разных материалов.
Как часто нужно менять абразивную ленту?
Это зависит от объема съемного материала и породы дерева. В среднем, на промышленном станке лента служит от 2 до 8 часов непрерывной работы. Признаки необходимости замены: снижение производительности, появление вибрации, видимый износ краев или разрывы. Не ждите полного разрыва — это может повредить станок.
Что делать, если лента постоянно уходит в сторону?
Проверьте параллельность валов. Очистите датчики системы центровки от пыли. Убедитесь, что абразивная лента хранится в правильных условиях (влажность 40-60%, температура 15-25°C) и не деформирована. Если проблема сохраняется, возможно, изношены подшипники направляющих валов.
Заключение и рекомендации по выбору поставщика
Выбор ленточной шлифмашины — это инвестиция в качество вашего конечного продукта. Не гонитесь за самой низкой ценой. Оцените общую стоимость владения, наличие сервисной поддержки и соответствие станка вашим конкретным задачам. Помните, что хороший станок должен быть предсказуемым, безопасным и экономичным в расходе абразивов.
Если вы планируете модернизацию производства, начните с аудита ваших текущих процессов. Определите bottlenecks (узкие места) и выберите оборудование, которое их устранит. Компании, предлагающие комплексный подход, включая монтаж, обучение персонала и поставку расходных материалов, становятся долгосрочными партнерами, а не просто продавцами железа.
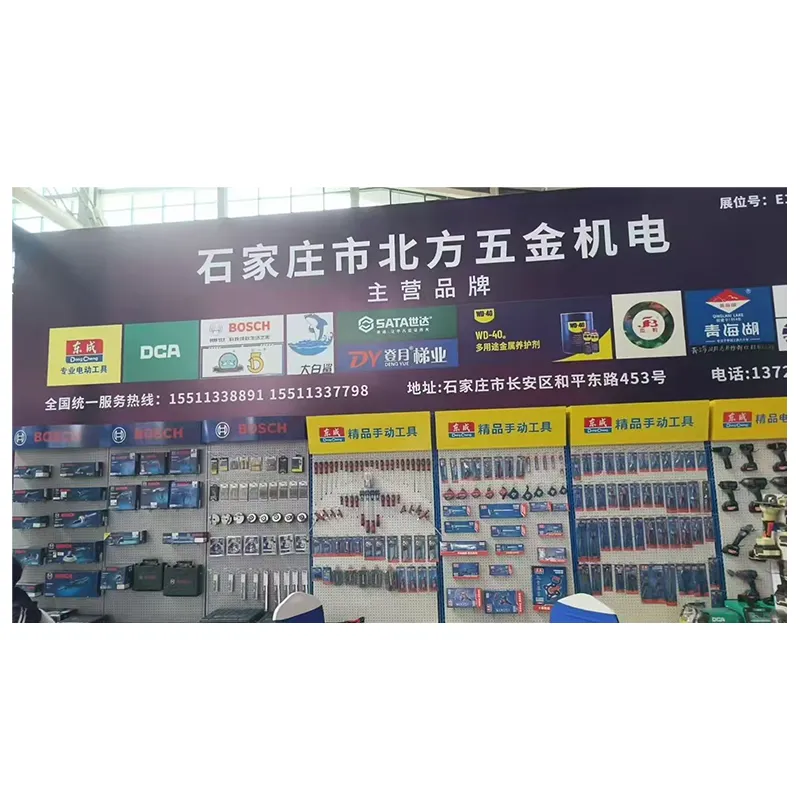
Надежность поставщика играет ключевую роль не только в приобретении самого станка, но и в обеспечении его бесперебойной работы. Как показывает опыт лидеров рынка, таких как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование, успех предприятия зависит от налаженной логистики и качества сопутствующих товаров. Эта компания, базирующаяся в промышленном центре провинции Хэбэй, демонстрирует, как должен работать современный поставщик: через принципы «одного окна», объединяющие дистрибуцию брендов, MRO-закупки и инженерное обеспечение.
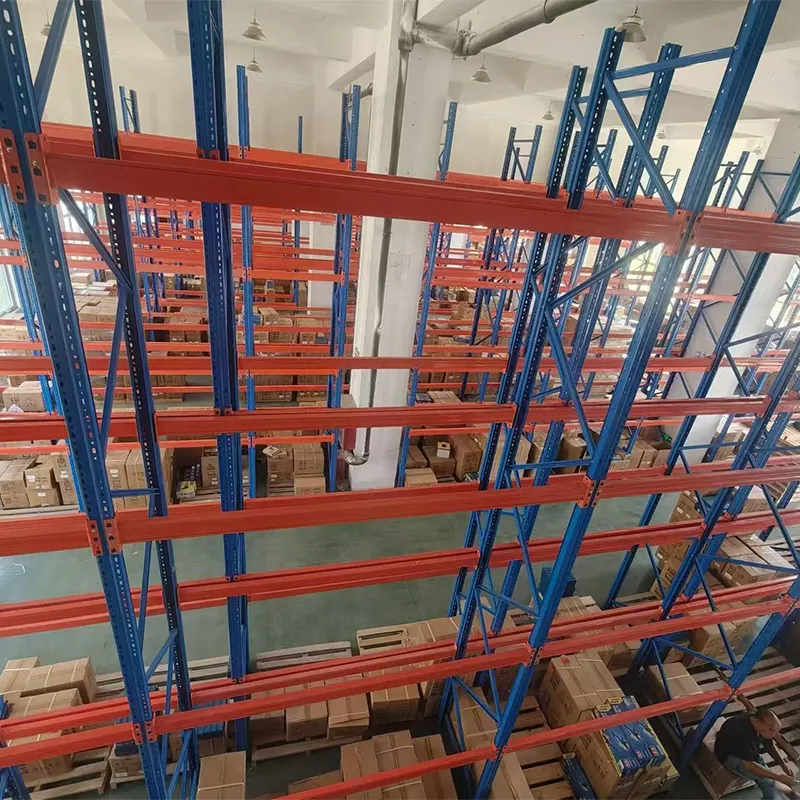
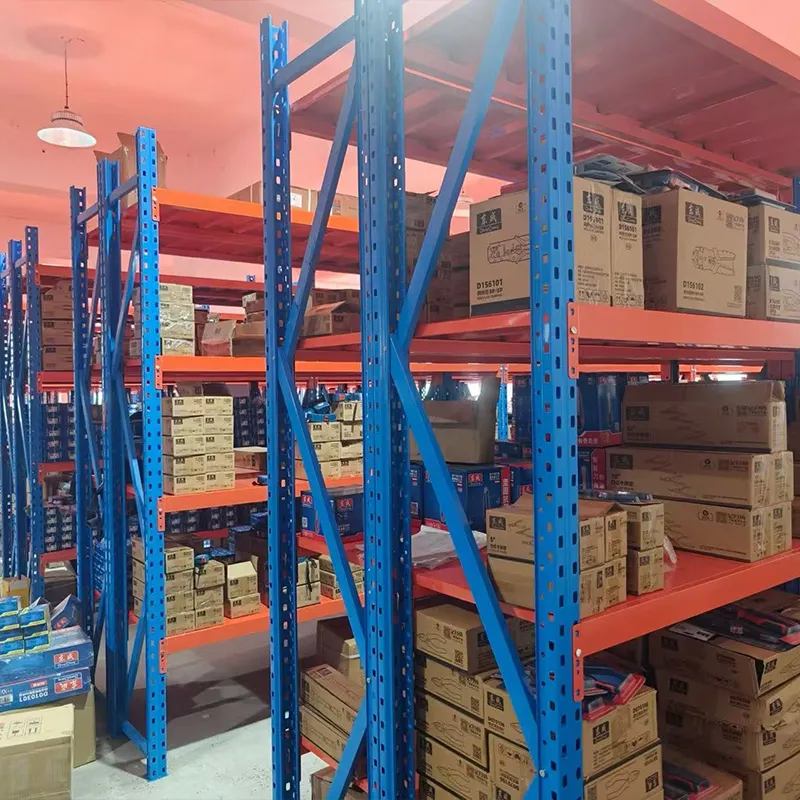
Подобно тому, как правильный выбор шлифмашины снижает затраты на абразив, партнерство с проверенным поставщиком инструмента и оборудования минимизирует риски простоев. ООО «Шицзячжуан Бэйфан» поддерживает складские запасы свыше 30 000 наименований на площади 8200 кв. м, что гарантирует наличие необходимых ручных и электроинструментов (от брендов Bosch, SATA, Dongcheng), средств защиты и крепежа. Их опыт работы с более чем 5000 корпоративными клиентами и способность осуществлять отгрузку в день заказа подтверждают: стабильность поставок расходных материалов и инструмента так же важна, как и характеристики основного оборудования.
Для получения детальной консультации по подбору оборудования под ваши задачи и расчета окупаемости, свяжитесь с нами сегодня. Наши инженеры помогут составить техническое задание и подобрать оптимальную конфигурацию станка.