Главное за 30 секунд
- Точность реза против скорости: Вырубные электроножницы обеспечивают чистый край без деформации листа, что критично для последующей сварки и сборки, в отличие от угловых шлифмашин.
- Риск скрытых дефектов: Неправильный выбор зазора между пуансоном и матрицей приводит к заусенцам до 0.5 мм и ускоренному износу двигателя; контроль этого параметра — основа долговечности инструмента.
- Логистика и наличие: Для промышленных закупок ключевым фактором является не только цена, но и гарантия оригинальности (EAC/CE) и скорость отгрузки со склада, как это реализовано в цепочках поставок ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование».
Выбор инструмента для резки листового металла часто сводится к банальному сравнению цен на сайтах агрегаторов. Однако инженер-технолог или начальник участка знает: ошибка в спецификации вырубных электроножниц стоит дороже самого инструмента. Это потеря материала, время на зачистку кромок и простой линии. В данном руководстве мы разберем технические нюансы, которые отличают профессиональное оборудование от любительского, и объясним, как интегрировать закупку инструмента в общую систему MRO-снабжения предприятия.
Принцип работы и ключевые отличия от аналогов
Вырубные ножницы (в англоязычной технической документации — punch shears или nibblers) работают по принципу локального выдавливания материала. Пуансон совершает возвратно-поступательные движения, вырезая небольшие фрагменты металла и сбрасывая их в виде стружки или отдельных чешуек. Этот метод кардинально отличается от лазерной резки или работы УШМ («болгаркой»).
Главное преимущество технологии — отсутствие термического воздействия. Кромка не отпускается, не образуется окалина, а структура металла в зоне реза не меняется. Это критически важно для нержавеющих сталей марок AISI 304/316 и алюминия, где перегрев ведет к потере коррозионной стойкости. Кроме того, инструмент позволяет выполнять фигурную резку с радиусом изгиба от 10–15 мм, что невозможно при использовании гильотин.
Сравнивая вырубные ножницы с вибрационными, стоит отметить разницу в чистоте поверхности. Вибрационные модели оставляют ступенчатый край, требующий обязательной доработки. Вырубные же формируют относительно ровную кромку, пригодную для стыковки деталей с минимальным зазором. Однако у них есть ограничение: максимальная толщина реза обычно ограничена 2.5–3.0 мм для стали и 4.0 мм для алюминия. Превышение этих параметров ведет к поломке шатуна или перегреву обмотки якоря.
Инженерный совет: Если ваша задача — массовая прямая резка листов толщиной свыше 3 мм, рассмотрите гильотинные станки. Вырубные ножницы идеальны для монтажных работ, изготовления коробов, вентиляционных систем и сложных контуров на объекте.
Технические параметры: на что смотреть в спецификации
При формировании технического задания (ТЗ) на закупку большинство менеджеров обращают внимание только на мощность двигателя в ваттах. Это поверхностный подход. Реальная производительность зависит от комплекса характеристик.
Частота хода и усилие реза
Оптимальная частота хода для универсальных моделей лежит в диапазоне 2000–3000 ходов в минуту. Ниже 1500 ходов/мин инструмент будет «жевать» металл, создавая вибрацию. Выше 3500 ходов/мин возрастает риск перегрева редуктора при непрерывной работе. Усилие реза должно превышать предел текучести материала. Для стали St37 достаточно усилия в 20–25 кН, но для высокопрочных сталей этот параметр должен быть выше.
Ход пуансона и размер вырубаемого элемента
Длина хода пуансона определяет размер удаляемой «чешуйки». Стандартное значение — 1.5–2.5 мм. Чем меньше шаг, тем чище кромка, но ниже скорость продвижения. Профессиональные модели часто имеют регулировку эксцентрика, позволяющую адаптировать инструмент под конкретную задачу. Важно проверить доступность сменных пуансонов и матриц. Расходники должны быть стандартизированы, а не уникальны для одной партии инструмента.
Эргономика и вес
Вес инструмента в диапазоне 2.5–3.5 кг считается комфортным для работы одной рукой на высоте. Более тяжелые модели требуют использования подвесных систем или работы двумя руками, что снижает маневренность. Обратите внимание на расположение центра тяжести и форму рукоятки. Резиновые вставки (over-mold) должны быть устойчивы к техническим маслам и растворителям.
| Параметр |
Бытовой класс |
Профессиональный класс (Industrial) |
| Мощность двигателя |
300–450 Вт |
500–750 Вт |
| Частота хода (холостой ход) |
1500–2000 уд/мин |
2500–3200 уд/мин |
| Макс. толщина реза (Сталь/St37) |
до 1.2 мм |
до 2.5–3.0 мм |
| Радиус фигурной резки |
от 25 мм |
от 10–12 мм |
| Ресурс щеточного узла |
до 50 часов |
более 150 часов |
Типичные ошибки эксплуатации и их последствия
В нашей практике был зафиксирован случай на крупном машиностроительном предприятии, где партия новых вырубных ножниц вышла из строя в течение первой недели. Причина крылась не в качестве инструмента, а в игнорировании регламента смазки и настройки зазоров. Операторы использовали один и тот же комплект пуансон-матрица для резки оцинкованной стали и алюминия без очистки. Наллипание мягкого алюминия на режущие кромки привело к увеличению усилия реза на 40%. Как итог — перегрев двигателей и выкрашивание твердосплавных вставок.
Еще одна частая ошибка — попытка резать материал, превышающий заявленную толщину, путем многократного прохода. Это приводит к образованию трудноудаляемых заусенцев и деформации листа вокруг линии реза. Инструмент должен проходить металл за один проход. Если ножницы «не идут», значит, либо затупился пуансон, либо толщина материала превышает возможности модели.
Важно: Всегда проверяйте соответствие маркировки пуансона типу обрабатываемого материала. Использование пуансонов для нержавеющей стали на обычном черном металле не запрещено, но обратная замена категорически недопустима из-за разницы в твердости сплавов.
Критерии выбора поставщика: надежность цепочки поставок
Для B2B-сектора выбор инструмента неразрывно связан с выбором поставщика. Рынок насыщен продукцией низкого качества, где заявленные параметры не соответствуют реальным. Здесь на первый план выходят такие факторы, как сертификация, складская логистика и прозрачность происхождения товара.
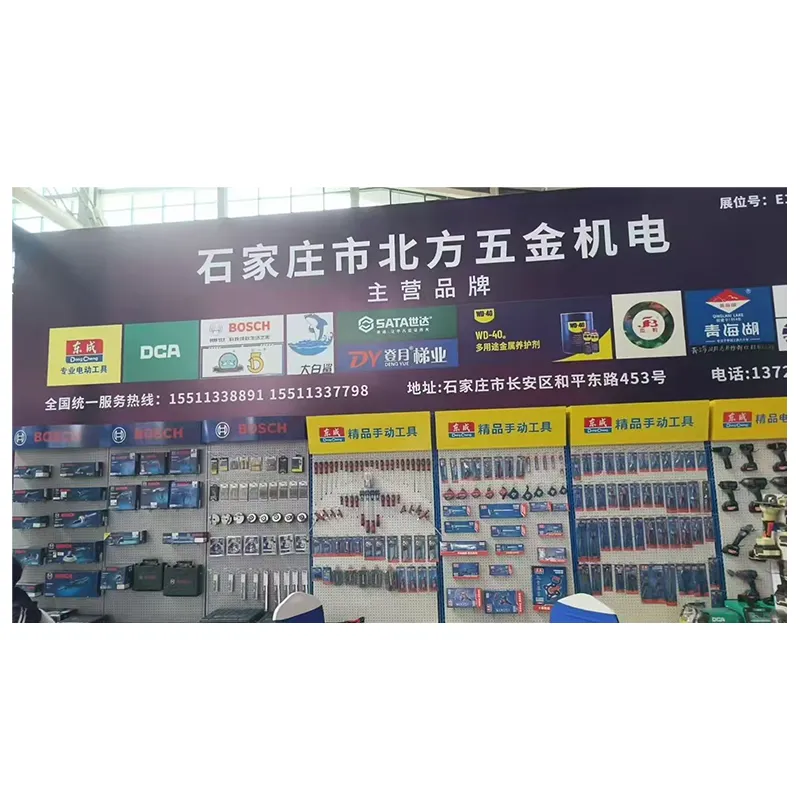
Компании, работающие в сегменте промышленного снабжения, такие как ООО «Шицзячжуан Бэйфан Метизы и Электрооборудование», демонстрируют подход, исключающий риски получения контрафакта. Базируясь в городе Шицзячжуан, ключевом узле производства электрооборудования в провинции Хэбэй, компания выстроила интеграционную модель «одного окна». Это означает, что заказчик получает не просто коробку с инструментом, а полный пакет документов: сертификаты соответствия ТР ТС, паспорта качества и гарантийные обязательства.
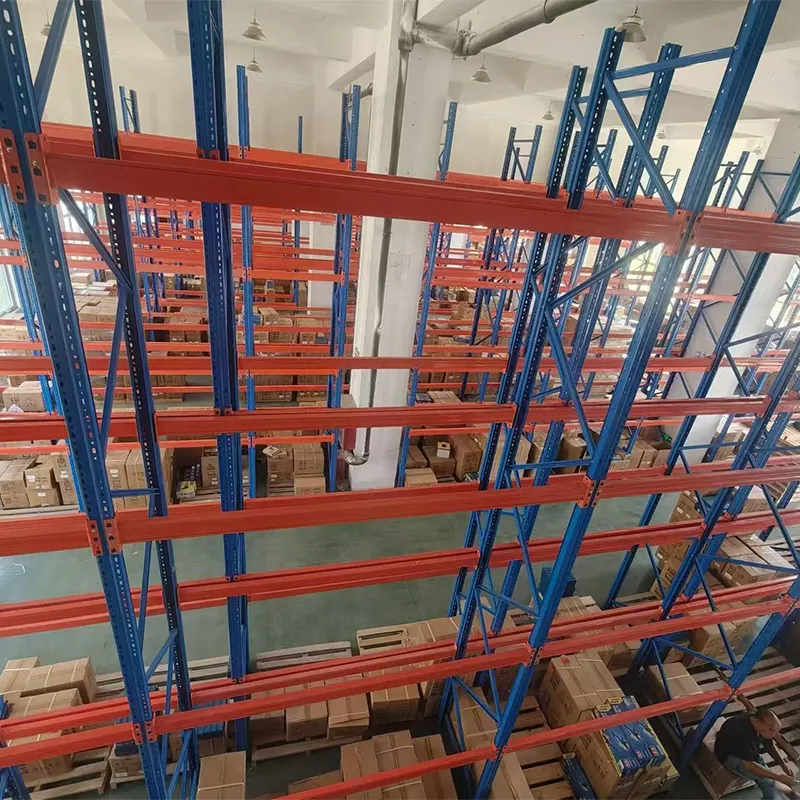
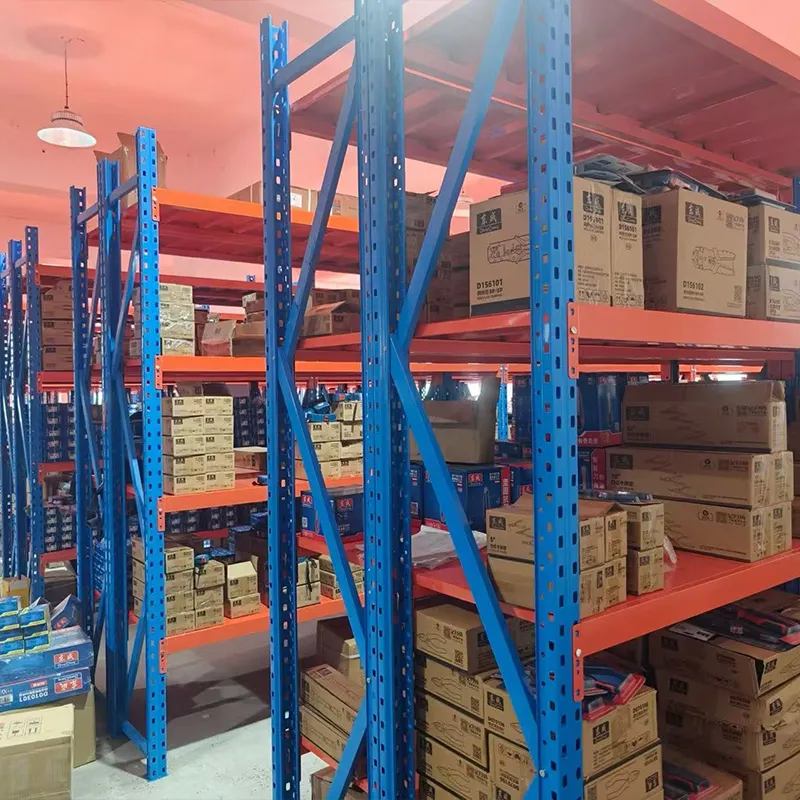
Прямые контракты с более чем 50 производителями, включая такие бренды, как Dongcheng и Bosch, позволяют исключать лишних посредников. Для закупщика это выражается в стабильности цен и наличии товара. Например, складской центр площадью 8200 кв. м поддерживает запас свыше 30 000 наименований. Это критически важно для проектов с жесткими сроками: отгрузка осуществляется в день заявки, а доставка собственным автопарком в регион Пекин-Тяньцзинь-Хэбэй занимает не более 72 часов. Подобная логистическая отлаженность снижает потребность в создании избыточных страховых запасов на складе покупателя, высвобождая оборотные средства.
Качество входящего контроля также играет роль. Каждая партия инструмента проходит проверку на целостность упаковки и соответствие маркировки перед отправкой клиенту. Уровень повторных покупок в 89% среди более чем 5000 корпоративных клиентов подтверждает, что надежность поставок ценится выше разовой экономии в 5–10% на непроверенном оборудовании.
Сравнительный анализ: сетевые vs аккумуляторные модели
Современный тренд смещается в сторону аккумуляторного инструмента, однако сетевые версии остаются стандартом для стационарных цехов. Выбор зависит от сценария использования.
Сетевые вырубные ножницы
Обеспечивают постоянную мощность без падения напряжения. Идеальны для длительной непрерывной работы (более 2 часов без перерыва). Они легче, так как не содержат батареи, и дешевле в обслуживании. Недостаток — привязка к розетке и необходимость использования удлиняющих кабелей, которые могут мешаться на стройплощадке.
Аккумуляторные вырубные ножницы
Предлагают полную мобильность. Современные литий-ионные платформы (18V–20V) обеспечивают производительность, сопоставимую с сетевыми аналогами мощностью 400–500 Вт. Главное преимущество — возможность работы на высотах, в колодцах и на удаленных объектах без генераторов. Однако нужно учитывать вес батареи (добавляет 0.5–0.7 кг) и необходимость наличия парка заряженных АКБ. Для интенсивной работы требуется минимум две батареи и быстрое зарядное устройство.
Если ваш парк инструмента уже унифицирован под определенную аккумуляторную платформу (например, Bosch Professional или Dongcheng), логично выбирать бесщеточные (brushless) модели ножниц того же бренда. Это снизит затраты на обслуживание и упростит обучение персонала.
Юридические и нормативные аспекты импорта и эксплуатации
При закупке инструмента для промышленного использования в РФ и странах ЕАЭС необходимо требовать наличие декларации соответствия техническим регламентам ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 020/2011 «Электромагнитная совместимость технических средств». Отсутствие маркировки EAC является основанием для запрета эксплуатации инструмента на опасных производственных объектах и может повлечь штрафы при проверках Ростехнадзора.
Также стоит обращать внимание на класс защиты от поражения электрическим током. Для строительных площадок с повышенной влажностью и запыленностью необходим класс защиты не ниже IP54. Инструмент с классом IP20 допускается использовать только в сухих цеховых помещениях.
Заключение и рекомендации по внедрению
Выбор вырубных электроножниц — это баланс между требуемой точностью реза, объемом работ и условиями эксплуатации. Не гонитесь за максимальной мощностью, если вам нужно резать тонкую оцинковку: легкие модели справятся с этим быстрее и аккуратнее. Для тяжелых условий выбирайте инструменты с металлическим корпусом редуктора и системой быстрой замены режущих элементов.
Интеграция надежного поставщика в вашу цепочку снабжения позволяет снизить совокупную стоимость владения инструментом. Возможность получить консультацию технических специалистов, имеющих опыт работы с реальными проектами, и гарантированная доставка оригинальной продукции минимизируют простои. Компания, обладающая собственной логистической инфраструктурой и прямыми договорами с заводами-производителями, становится не просто продавцом, а партнером в обеспечении бесперебойности ваших производственных процессов.
Перед финальным решением рекомендуем запросить демонстрацию инструмента на вашем материале. Это единственный способ objectively оценить качество реза и удобство хвата.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели, чтобы получить детальный расчет сроков поставки и оптовых скидок для вашего региона.